Prototype 3D avant un moule d'injection : que peut-on valider ?
Avant de commander un moule d'injection, un prototype imprimé en 3D valide la forme, l'assemblage et l'ergonomie. Ce qu'il prouve, ce qu'il ne prouve pas.
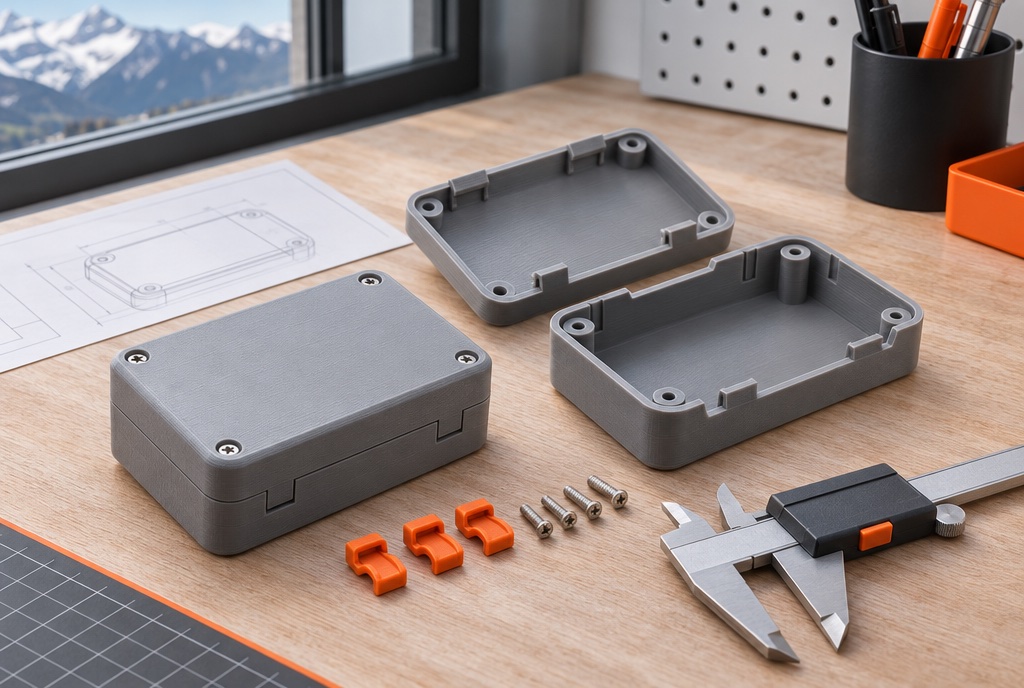
Oui, un prototype imprimé en 3D permet de valider une pièce avant de lancer un moule d'injection, mais seulement sur une partie des questions : la forme, l'encombrement, l'assemblage, l'ergonomie et les grandes erreurs de conception. Le retrait, le gauchissement, l'aspect de surface et la tenue de la matière de série restent l'affaire de pièces injectées. Savoir où passe cette frontière évite de payer deux fois.
Pour un bureau d'études ou une PME de Suisse romande, le moule est souvent la plus grosse dépense d'un projet de pièce plastique. Modifier une cavité déjà usinée coûte du temps et de l'argent, alors qu'un prototype imprimé se refait en quelques jours. Cet article vous aide à décider quoi tester sur une impression, quoi réserver à l'injection, et comment préparer votre fichier pour que le passage au moule se fasse sans surprise.
Sommaire
- Ce qu'un prototype imprimé valide vraiment avant le moule
- Ce qu'une impression 3D ne peut pas prouver sur une pièce injectée
- Pourquoi une erreur coûte plus cher une fois le moule lancé
- Préparer le fichier : dépouille, parois et nervures dès le prototype
- Quelle technologie d'impression pour quel test
- Les étapes de validation, du premier tirage au moule prototype
- Ce que Pi-Box réalise, et ce qui revient à l'injecteur
Ce qu'un prototype imprimé valide vraiment avant le moule
Un prototype imprimé répond d'abord aux questions de géométrie. La pièce entre-t-elle dans son logement ? Les vis tombent-elles en face des bossages ? Le câble passe-t-il sans être pincé ? Ces erreurs sont les plus fréquentes et les moins chères à corriger tant que le moule n'existe pas.
Il valide aussi l'assemblage : jeux entre deux demi-coques, alignement des perçages, ordre de montage, accès d'un outil. Une pièce posée dans la main d'un monteur révèle souvent ce que la CAO ne montre pas. Pour aller plus loin sur ce point, notre guide sur les tolérances d'assemblage des pièces imprimées en 3D détaille les jeux à prévoir.
Enfin, il sert à l'ergonomie et à la décision : une prise en main, une présentation à un client, une validation par la direction avant d'engager l'outillage. Une maquette d'encombrement imprimée en 3D suffit souvent pour cette première étape.
Ce qu'une impression 3D ne peut pas prouver sur une pièce injectée
La pièce injectée naît d'une matière fondue poussée sous pression dans une cavité, puis refroidie. Ce procédé crée des phénomènes qu'aucune imprimante ne reproduit fidèlement : le retrait de la matière au refroidissement, le gauchissement des grandes surfaces planes, les lignes de soudure là où deux fronts de matière se rejoignent, les marques du point d'injection et la texture du moule.
Le retrait, en particulier, dépend de la nuance exacte, de ses charges, du sens d'écoulement, de l'épaisseur et des réglages de la presse. La seule valeur fiable est celle de la fiche technique de la nuance que vous avez retenue, à appliquer par le mouliste. Un prototype juste aux cotes ne garantit donc pas une pièce injectée juste aux cotes.
La tenue mécanique non plus ne se transpose pas directement. Une pièce imprimée par dépôt de fil (FDM) est construite couche par couche ; sa résistance varie selon l'orientation, alors qu'une pièce injectée est continue. Un clip qui casse en impression n'est pas forcément mal conçu, et un clip qui tient n'est pas forcément validé pour la série.
| Question à trancher | Prototype imprimé en 3D | Pièce injectée nécessaire |
|---|---|---|
| Encombrement et intégration | Oui | Non |
| Assemblage, jeux, alignement des vis | Oui, avec les tolérances du procédé | Pour la validation finale des cotes |
| Ergonomie, prise en main | Oui | Non |
| Principe d'un clip ou d'une charnière | Oui, en tendance | Pour la tenue en cycles |
| Retrait et gauchissement | Non | Oui |
| Aspect, texture, lignes de soudure | Non | Oui |
| Tenue de la matière de série (chaleur, chimie, vieillissement) | Non | Oui |
Pourquoi une erreur coûte plus cher une fois le moule lancé
Les ordres de grandeur publiés par Formlabs, fabricant d'imprimantes 3D, montrent l'écart entre un outillage de série et un prototype. Selon son guide sur le coût du moulage par injection, un moule acier destiné à de grandes séries se situe entre 5 000 et 100 000 dollars, avec un délai de 4 à 8 semaines ; un moule aluminium pour une série de 1 000 à 5 000 pièces est estimé autour de 3 000 dollars et 3 à 4 semaines.
Ces chiffres sont des exemples américains, pas des prix suisses ni des devis : seul votre mouliste peut chiffrer votre outillage. Ils suffisent pourtant à comprendre la logique. Une cote fausse découverte après l'usinage d'une cavité, c'est une reprise de l'outillage, parfois un insert à refaire, et des semaines perdues.
À l'inverse, un prototype imprimé se corrige entre deux itérations de CAO, sans toucher à aucun outillage. C'est tout l'intérêt de faire les erreurs tôt, sur une pièce que l'on peut jeter et refaire.
Préparer le fichier : dépouille, parois et nervures dès le prototype
Le piège classique consiste à valider un prototype dessiné pour l'impression, puis à découvrir qu'il n'est pas moulable. Dessinez dès le départ la pièce telle qu'elle sera injectée : le prototype testera alors la vraie géométrie de série.
La dépouille
Une pièce injectée doit sortir du moule ; ses faces parallèles au sens de démoulage reçoivent donc un léger angle. Pour les pièces moulées dans ses moules imprimés, la documentation de Formlabs sur le moulage par injection recommande de 3 à 5 degrés de dépouille. Votre mouliste fixera la valeur finale selon la matière, la texture et la profondeur, mais l'intégrer au prototype évite de découvrir trop tard qu'un logement est devenu trop étroit.
L'épaisseur de paroi
La même documentation insiste sur une épaisseur de paroi uniforme. Une zone très épaisse à côté d'une zone fine refroidit de façon inégale, ce qui favorise retassures et déformations. Le prototype imprimé ne montrera pas ces défauts, d'où l'intérêt de les prévenir dans le dessin.
Nervures, bossages et clips
Préférez des nervures de renfort à des parois épaisses, et des bossages reliés aux parois plutôt que des colonnes isolées. Pour les clips, notre article sur le clip snap-fit imprimé en 3D explique comment tester le principe d'encliquetage sur un prototype, en gardant en tête qu'il devra être confirmé en matière injectée.
Quelle technologie d'impression pour quel test
Toutes les impressions ne répondent pas aux mêmes questions. Le dépôt de fil (FDM) convient aux maquettes d'encombrement, aux gabarits et aux premiers tests d'assemblage : rapide, économique, en matières techniques comme le PETG ou l'ASA. Sa structure en couches le rend moins représentatif pour les détails fins et les efforts dans l'axe vertical.
L'impression résine (SLA) donne des surfaces lisses et des détails fins : elle convient aux pièces d'aspect, aux petits clips, aux présentations client. Formlabs décrit ses pièces SLA comme pleines et isotropes, ce qui les rapproche davantage d'une pièce moulée pour certains essais, sans remplacer la matière de série.
Pour comparer en détail les procédés et leurs usages, consultez notre article FDM, SLA, SLS ou MJF : quel procédé pour un prototype. Le bon choix dépend de la question posée, pas de la technologie la plus récente.
Les étapes de validation, du premier tirage au moule prototype
Une démarche simple, en quatre temps, couvre la plupart des projets de pièces plastiques :
- Tirage de forme : une impression rapide pour l'encombrement et la discussion interne.
- Tirage d'assemblage : la géométrie de série, avec dépouilles et nervures, montée avec les vraies pièces voisines.
- Tirage d'aspect ou fonctionnel : impression résine ou matière technique pour l'ergonomie, la présentation, les premiers essais de clips.
- Pièces injectées : présérie dans un moule prototype ou premiers essais sur le moule de série, pour le retrait, l'aspect et la matière.
Entre la troisième et la quatrième étape se place parfois un moule prototype. Formlabs documente des moules imprimés en résine pour de petites séries ; selon sa documentation, le polypropylène, le polyéthylène et les élastomères thermoplastiques s'y injectent sur des centaines de cycles, alors que le polyamide ou le polycarbonate en supportent moins. C'est une option à discuter avec votre injecteur, qui connaît sa presse et ses matières.
Ce que Pi-Box réalise, et ce qui revient à l'injecteur
Pi-Box intervient sur les trois premières étapes : impression 3D FDM et résine de vos prototypes, modélisation CAO si votre fichier doit être repris, scan 3D d'une pièce existante à intégrer. Notre atelier de Valeyres-sous-Rances travaille avec un interlocuteur unique, du fichier à la pièce livrée.
Nous ne fabriquons pas de moules d'injection et ne réalisons pas d'injection plastique. Quand votre projet arrive à cette étape, nous vous le disons clairement, et vos prototypes validés deviennent la base de discussion avec votre mouliste : cotes vérifiées, assemblage éprouvé, questions ouvertes listées.
Pour les détails de surface avant une présentation, notre guide sur la finition d'un prototype imprimé en 3D présente le ponçage, l'apprêt et la peinture. Le délai et le prix de chaque tirage dépendent de la pièce, de la matière et de la quantité : ils sont fixés sur devis.
FAQ
Un prototype imprimé en 3D suffit-il pour lancer un moule d'injection ?
Il suffit pour valider la géométrie, l'encombrement et l'assemblage, qui sont les erreurs les plus fréquentes. Il ne suffit pas pour le retrait, le gauchissement, l'aspect et la tenue de la matière de série : ces points se valident sur des pièces injectées, en présérie ou lors des premiers essais du moule. Le prototype réduit fortement le risque, il ne le supprime pas.
Faut-il intégrer les dépouilles dès le prototype ?
Oui, c'est recommandé. Un prototype dessiné sans dépouille valide une pièce qui ne sera jamais celle de série. En intégrant dès le départ les angles de démoulage, les épaisseurs uniformes et les nervures, vous testez la vraie géométrie. Votre mouliste ajustera ensuite les valeurs exactes selon la matière et la texture choisies.
Peut-on tester un clip en impression 3D avant l'injection ?
Oui, pour le principe : l'effort de montage, la course, l'interférence. Le comportement final dépend toutefois de la matière injectée et de l'orientation d'impression. Un clip qui fonctionne en résine ou en PETG donne une bonne indication, mais sa tenue en cycles répétés doit être confirmée sur des pièces injectées dans la matière de série.
Combien de tirages prévoir avant le moule ?
Cela dépend de la complexité de la pièce et du nombre de pièces voisines. Un boîtier simple peut se valider en deux tirages, un assemblage à plusieurs pièces mobiles en demande davantage. L'important est que chaque tirage réponde à une question précise, notée à l'avance, plutôt que d'imprimer sans objectif.
Conclusion
Un prototype imprimé en 3D est l'outil le plus économique pour valider une pièce avant un moule d'injection, à condition de lui poser les bonnes questions : forme, encombrement, assemblage, ergonomie. Le retrait, l'aspect et la tenue de la matière restent l'affaire de l'injection. Dessinez votre pièce comme elle sera moulée, testez-la en plusieurs tirages ciblés, puis arrivez chez votre mouliste avec une géométrie éprouvée.
Un projet de pièce plastique en tête ? Envoyez votre fichier STEP ou STL pour un devis sur pi-box.ch.