Finition d'un prototype imprimé en 3D : ponçage, apprêt et délai
Ponçage, apprêt, peinture, lavage de la résine : ce que chaque niveau de finition apporte à votre prototype imprimé en 3D, et ce qu'il change au délai.
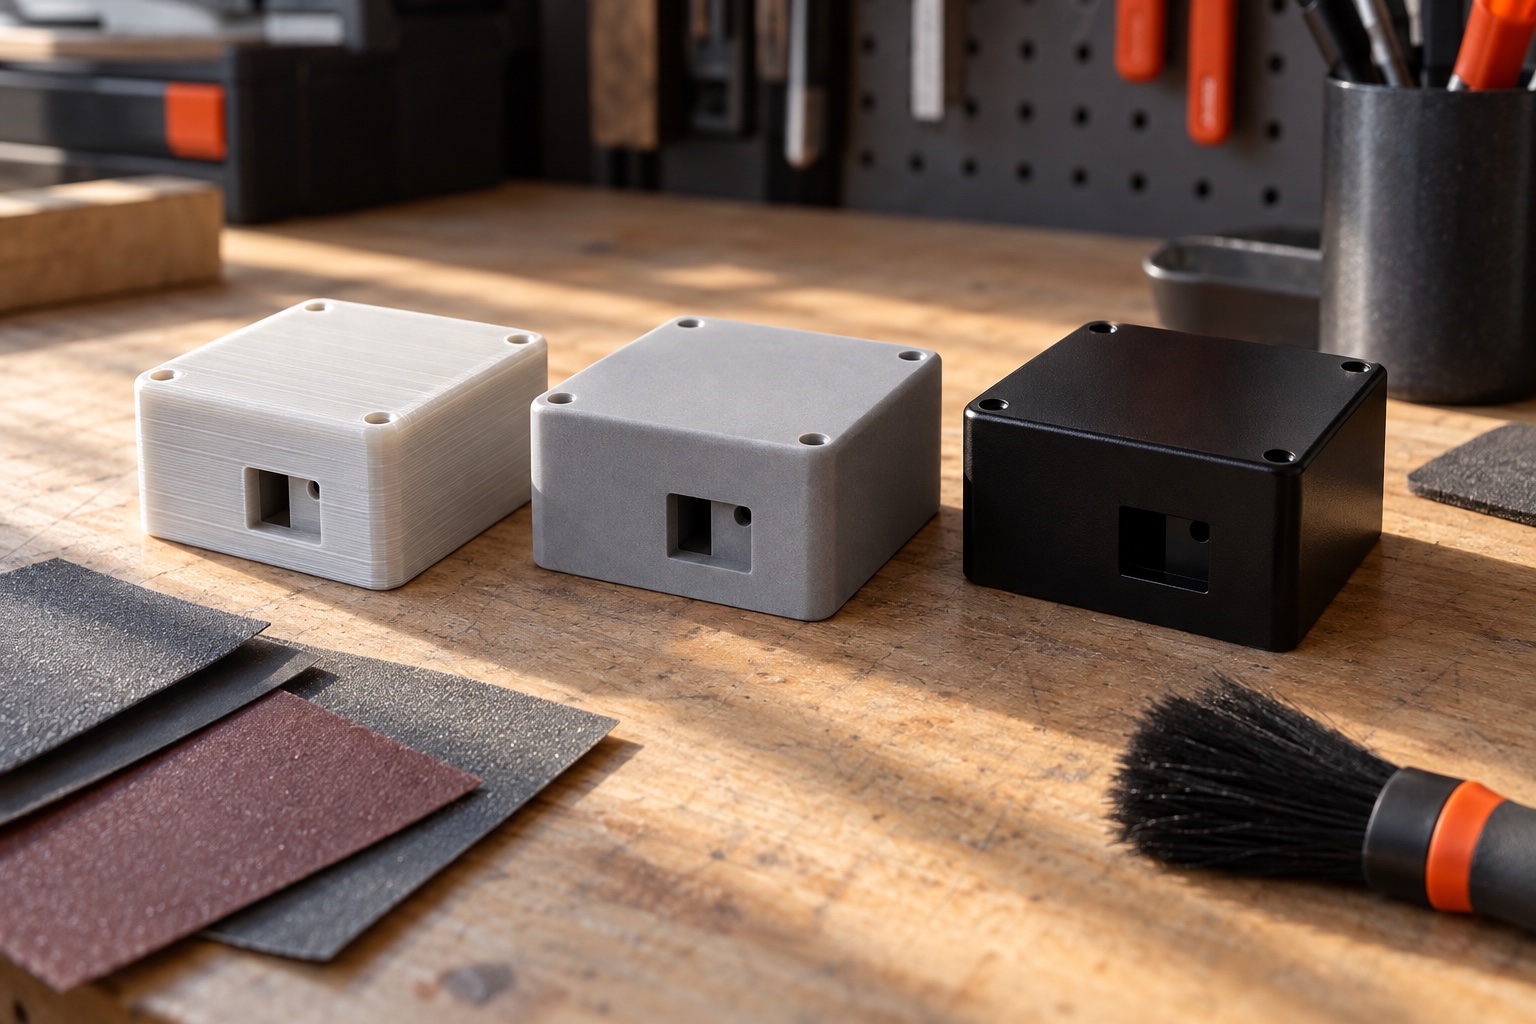
La finition d'un prototype imprimé en 3D se choisit selon son usage : brut pour un test de montage, poncé pour une pièce manipulée, apprêté et peint pour une photo ou un salon. Chaque niveau ajoute des passes manuelles et des temps de séchage. C'est souvent la finition, et non l'impression, qui décide si un délai court tient.
Quand un bureau d'études ou une PME romande demande un prototype « pour jeudi », la question du procédé arrive vite. Celle de l'aspect arrive plus tard, parfois trop tard. Ce guide vous aide à fixer le bon niveau de finition dès la demande, à comprendre ce qu'il implique pour une pièce en filament ou en résine, et à éviter qu'une peinture non prévue décale votre échéance.
Sommaire
- Pourquoi la finition décide du délai d'un prototype
- Quatre niveaux de finition, quatre usages
- Pièce en filament (FDM) : supports, stries et ponçage
- Pièce en résine (SLA) : lavage, séchage et polymérisation
- Apprêt, peinture et vernis : ce qu'ajoute un prototype d'aspect
- Finir seulement les faces qui comptent
- Résines, solvants et poussières : les précautions
- Comment formuler votre demande de finition
Pourquoi la finition décide du délai d'un prototype
Le temps machine se calcule à l'avance : le logiciel de tranchage donne une estimation fiable dès que le fichier est préparé. La finition, elle, dépend de la main, de la géométrie et des temps de séchage. Une pièce brute peut partir dès qu'elle est refroidie et contrôlée ; une pièce peinte attend que chaque couche sèche avant la suivante.
C'est pour cela qu'un délai annoncé en heures concerne d'abord la fabrication. Nous avons détaillé ce que recouvre réellement cette promesse dans Prototype fonctionnel en 48 h en Suisse : ce que couvre le délai. La finition est l'étape où l'écart entre « pièce imprimée » et « pièce présentable » se creuse le plus.
Un prototype n'a pas toujours besoin d'être beau. Un test d'encombrement, un essai de clipsage ou une vérification de perçage se font très bien sur une pièce brute. Payer une finition d'aspect pour une pièce qui finira démontée sur un banc d'essai, c'est perdre du temps sur la seule ressource qui manque.
Quatre niveaux de finition, quatre usages
Avant de parler technique, fixez l'usage du prototype. Le tableau ci-dessous sert de grille de lecture pour votre demande.
| Niveau | Ce qui est fait | Usage typique | Effet sur le délai |
|---|---|---|---|
| Brut | Supports retirés, pièce contrôlée | Test de montage, encombrement, essai mécanique | Aucune passe manuelle supplémentaire |
| Ébavuré | Marques de supports et bavures reprises | Pièce manipulée en réunion, essai utilisateur | Une passe courte |
| Poncé | Surfaces uniformisées, stries atténuées | Validation de forme, présentation interne | Plusieurs passes, selon la surface |
| Apprêté et peint | Apprêt, ponçage fin, peinture, vernis éventuel | Photo produit, salon, présentation client | Plusieurs passes avec temps de séchage entre chacune |
Ce tableau ne donne volontairement aucune durée chiffrée : le temps réel dépend de la taille de la pièce, du nombre de faces visibles et du matériau. Un petit boîtier poncé sur une face n'a rien à voir avec une coque de cinquante centimètres peinte sur toutes ses faces. Le devis est le bon endroit pour fixer ce point.
Pièce en filament (FDM) : supports, stries et ponçage
En dépôt de filament fondu, la pièce est construite couche par couche. Il en reste des stries horizontales visibles, plus marquées sur les surfaces courbes et inclinées, et des traces là où les supports touchaient la pièce. Le choix du filament compte aussi : un PLA se ponce plus facilement qu'un PETG, plus souple. Nous comparons les deux dans PLA ou PETG pour un prototype fonctionnel en Suisse romande ?.
La séquence classique est simple. On retire les supports, on reprend les points de contact au cutter ou à la lime, puis on ponce en progressant d'un grain grossier vers un grain fin. Le grain grossier enlève les marques ; les grains suivants effacent les rayures laissées par le précédent. Sauter une étape laisse des rayures que l'apprêt et la peinture révèlent ensuite.
Le ponçage enlève de la matière. Sur une cote fonctionnelle (un alésage, une portée, un emboîtement), il faut donc soit le proscrire, soit le prévoir dans la conception. Nos repères sur les jeux et ajustements se trouvent dans le guide sur les tolérances d'assemblage des pièces imprimées 3D.
Pièce en résine (SLA) : lavage, séchage et polymérisation
Une pièce en résine sort de la machine couverte de résine liquide. Sa finition commence donc par une séquence imposée, avant même de parler d'aspect. Formlabs, fabricant d'imprimantes à résine, décrit dans sa documentation de finition l'enchaînement suivant : lavage, séchage, post-polymérisation, retrait des supports, puis ponçage, apprêt et peinture si besoin.
Les durées données par ce fabricant montrent que ces étapes ne sont pas instantanées. Selon Formlabs, un lavage manuel se fait en deux bains d'alcool isopropylique d'environ 10 minutes chacun, et les pièces doivent sécher au moins 30 minutes après le lavage avant la suite. La durée de post-polymérisation, elle, dépend de la résine : le fabricant renvoie à un tableau de réglages par matériau plutôt qu'à une durée unique.
Le même fabricant recommande de retirer les supports après la post-polymérisation, puis d'effacer leurs marques par un ponçage à sec ou à l'eau. Bonne nouvelle pour les prototypes d'aspect : la résine part d'une surface déjà lisse, sans stries visibles à l'œil nu sur la plupart des faces. Le ponçage se concentre alors sur les points de supports. Si vous hésitez encore entre les procédés, notre comparatif FDM, SLA, SLS ou MJF : quelle impression 3D pour un prototype en 48h ? pose les critères.
Apprêt, peinture et vernis : ce qu'ajoute un prototype d'aspect
Un prototype d'aspect doit ressembler au futur produit : teinte, brillance, toucher. Pour y arriver, on ajoute trois couches de travail au ponçage.
L'apprêt d'abord. Un apprêt garnissant, posé en couches fines, comble une partie des stries et des micro-défauts. On le ponce ensuite au grain fin, et les défauts qui restent apparaissent nettement sur ce fond uniforme. On les reprend, puis on applique une nouvelle couche si nécessaire. C'est l'étape qui demande le plus d'allers-retours.
La peinture ensuite, en voiles fins plutôt qu'en une couche épaisse qui coule et masque les arêtes. Le vernis enfin, mat, satiné ou brillant selon le rendu visé, à condition qu'il soit compatible avec la peinture utilisée : la fiche technique du produit fait foi. Chaque couche impose son temps de séchage, indiqué par le fabricant du revêtement, et ce temps ne se compresse pas.
Deux conséquences pratiques. L'apprêt et la peinture ajoutent une épaisseur : un emboîtement ajusté au plus juste peut ne plus se monter. Et une teinte précise (un nuancier de marque, par exemple) doit être donnée par sa référence, pas décrite à l'œil. C'est souvent le cas pour un prototype destiné à un stand, comme nous le décrivons dans Prototype rapide pour salon professionnel en Suisse romande.
Finir seulement les faces qui comptent
Une pièce a rarement six faces visibles. Un boîtier posé sur une table montre son dessus et ses côtés, jamais son fond. Une coque fixée au mur cache sa face arrière. Indiquer les faces visibles permet de concentrer la finition là où elle se voit.
Cette information sert aussi en amont, à l'orientation de la pièce sur le plateau. En FDM comme en résine, les supports laissent des traces là où ils touchent. Orienter la pièce pour qu'ils se trouvent sur une face cachée réduit le ponçage, parfois de beaucoup, sans rien changer au fichier.
Le plus simple : joignez à votre fichier une capture ou un croquis annoté qui marque les faces d'aspect, les cotes à ne pas toucher et les zones où une trace est acceptable. C'est une minute de votre côté, et c'est ce qui permet d'estimer la finition sans approximation.
Résines, solvants et poussières : les précautions
La finition n'est pas qu'une question d'aspect. Elle met en jeu des produits qui demandent des précautions, et elle explique pourquoi un prototype en résine ne se « termine » pas sur un coin de bureau.
L'Office fédéral de la santé publique signale, sur sa page consacrée aux imprimantes 3D, que les résines peuvent contenir des substances allergènes, et que le TPO, un photo-initiateur, peut entraîner une sensibilisation cutanée et nuire à la fertilité ; l'OFSP conseille de choisir des résines sans TPO. La même page cite les solvants de traitement des pièces (isopropanol, éthanol, acétone) parmi les sources d'exposition, et recommande d'utiliser les imprimantes 3D dans une pièce séparée, régulièrement et bien aérée.
Pour le ponçage, la poussière fine se limite par le ponçage à l'eau lorsque le matériau le permet, ou par une aspiration à la source. Dans tous les cas, la fiche de données de sécurité de chaque résine, solvant et revêtement reste la référence pour les gants, les lunettes et la ventilation. Si votre prototype doit être retouché chez vous après livraison, demandez quels produits ont été utilisés.
Comment formuler votre demande de finition
Une demande bien formulée tient en quelques lignes et évite les allers-retours qui consomment le délai. Voici ce qu'il est utile de préciser :
- l'usage du prototype : test mécanique, manipulation, photo, salon ;
- le niveau de finition visé, avec les termes du tableau ci-dessus ;
- les faces visibles et les cotes à ne pas modifier ;
- la teinte et la brillance, avec une référence de nuancier si elle existe ;
- l'échéance réelle, c'est-à-dire la date où la pièce doit être entre vos mains.
Avec ces éléments, nous vous indiquons ce qui est réalisable à l'atelier, avec quel procédé et dans quel délai, avant toute fabrication. Si une finition d'aspect complète ne tient pas dans votre échéance, il est souvent possible de livrer d'abord une pièce brute pour les essais, puis une version finie pour la présentation.
FAQ
Un prototype peint peut-il être prêt en 48 heures ?
Cela dépend de la taille de la pièce, du nombre de faces à peindre et des temps de séchage des produits, qui ne se compressent pas. Une petite pièce avec une seule face d'aspect se planifie plus facilement qu'une grande coque peinte partout. Le délai se confirme au devis, après lecture du fichier et de votre demande de finition, jamais avant.
La résine donne-t-elle une meilleure surface que le filament ?
Pour l'aspect, souvent oui : la pièce en résine sort avec une surface lisse, et le ponçage se limite surtout aux traces de supports. En contrepartie, elle impose un lavage, un séchage et une post-polymérisation avant toute finition. Le filament reste plus direct pour une pièce fonctionnelle où les stries ne gênent pas.
Le ponçage modifie-t-il les dimensions de la pièce ?
Oui, le ponçage enlève de la matière et l'apprêt comme la peinture en ajoutent. Sur une surface d'aspect, l'effet est négligeable pour l'usage. Sur un alésage, une portée ou un emboîtement ajusté, il peut empêcher le montage. Signalez ces cotes dans votre demande pour qu'elles soient protégées de la finition.
Puis-je recevoir une pièce brute et la finir moi-même ?
Oui, c'est une option courante pour les équipes qui disposent d'un atelier. Prévoyez alors un espace aéré, des gants adaptés et les fiches de données de sécurité des produits utilisés. Pour une pièce en résine, la pièce vous est remise lavée et post-polymérisée : les étapes chimiques sont faites, il ne reste que l'aspect.
Conclusion
La finition d'un prototype imprimé en 3D se décide par l'usage : brute pour tester, poncée pour manipuler, apprêtée et peinte pour montrer. Chaque niveau ajoute des passes et des temps de séchage, plus longs en résine qu'il n'y paraît à cause du lavage et de la post-polymérisation. En précisant dès la demande les faces visibles, les cotes protégées et l'échéance réelle, vous obtenez un délai fiable et une pièce adaptée à ce qu'elle doit prouver.
Un prototype à fabriquer ? Envoyez votre fichier pour un devis sur pi-box.ch, en précisant le niveau de finition souhaité.