FDM, SLA, SLS ou MJF : quelle impression 3D pour un prototype en 48h ?
Prototype en 48h en Suisse romande : comparez FDM, SLA, SLS et MJF (précision, résistance, cycle, coût) pour choisir la bonne techno sans retard.
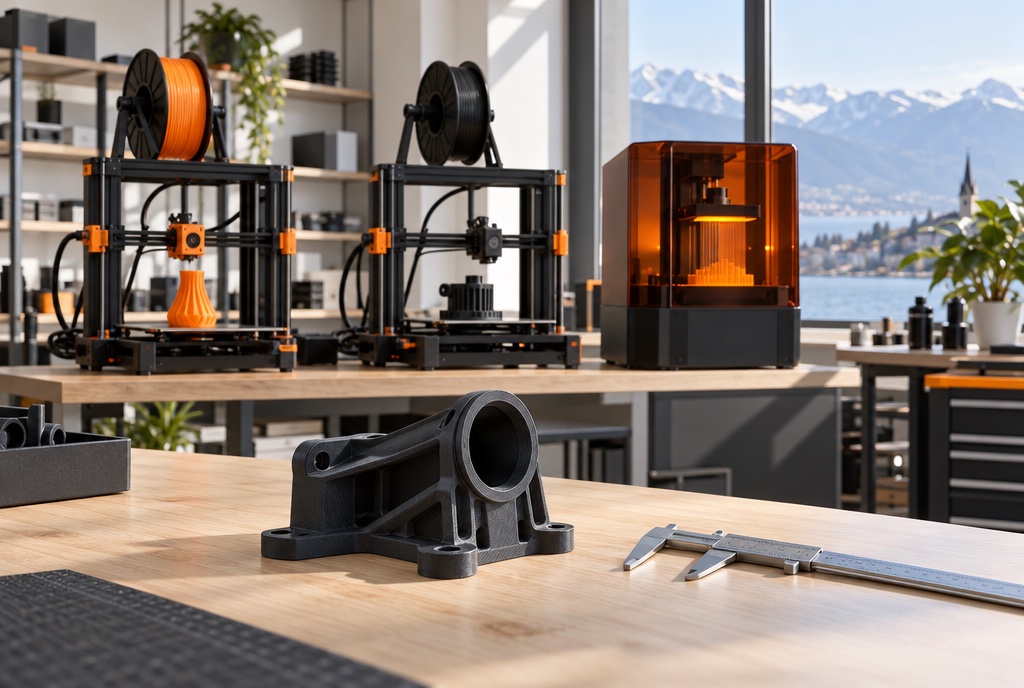
Pour tenir 48 heures en Suisse romande, la techno la plus réaliste est le FDM pour une pièce fonctionnelle à bas coût ou la SLA pour une pièce fine et précise. Le SLS et le MJF, qui imposent un cycle thermique complet de plusieurs heures suivi d'un refroidissement souvent supérieur à six heures, dépassent presque toujours cette fenêtre. Le choix dépend donc moins du « meilleur procédé » que de ce que votre pièce doit encaisser mécaniquement et de la précision requise.
Sommaire
- Pourquoi 48h change le choix de technologie
- FDM : la pièce fonctionnelle rapide et économique
- SLA : la précision et l'état de surface en priorité
- SLS et MJF : pourquoi 48h reste rare
- Tableau de comparaison technique
- Choisir selon votre pièce et votre contrainte
- Préparer votre commande 48h chez Pi-Box
- FAQ
- Conclusion
Pourquoi 48h change le choix de technologie
Un délai de 48 heures ne se joue pas uniquement sur le temps machine. Il faut inclure la préparation du fichier, la file de production, l'impression elle-même, le post-traitement et un contrôle final avant expédition. Deux technologies peuvent afficher un temps d'impression proche et pourtant tenir ou non ces 48 heures selon leur phase de post-traitement.
Dans un comparatif publié par la base de connaissances Hubs (hubs.com), un cycle SLS en nylon 12 enregistre 3 h 30 min d'impression suivies de 6 h 27 min de refroidissement obligatoire dans le lit de poudre. À l'inverse, une pièce FDM équivalente tient en 2 h 38 min d'impression plus un ébavurage de quelques minutes. Cette différence structurelle est ce qui exclut SLS et MJF du scénario 48h dans la plupart des cas, surtout si la pièce n'est pas déjà en file au moment de la commande.
À Pi-Box, FDM et SLA sont réalisés en atelier à Valeyres-sous-Rances. Pour les procédés sur poudre (SLS, MJF), nous passons par un partenaire et le délai de 48 heures devient alors difficile à garantir sans place déjà réservée en production. Le choix n'est donc pas uniquement technique : il tient aussi à ce qu'un atelier local peut absorber dans la fenêtre demandée.
FDM : la pièce fonctionnelle rapide et économique
Le dépôt de filament fondu reste la voie la plus directe pour tenir 48 heures sur une pièce de taille moyenne. La préparation du fichier est rapide, le post-traitement se limite au retrait des supports et à un éventuel ponçage, et aucun cycle de refroidissement long n'est imposé par le procédé.
Côté matériau, le PLA offre une résistance à la traction d'environ 45 à 65 MPa et le PETG environ 45 à 55 MPa selon la base technique de Hubs (hubs.com). Ces plages placent le FDM dans un bon compromis pour des pièces fonctionnelles non critiques : gabarits d'assemblage, boîtiers, supports internes, pièces de validation. Le choix entre PLA et PETG dépend des contraintes de température et d'humidité : nous l'avons détaillé dans notre article PLA ou PETG pour un prototype fonctionnel en Suisse romande ?.
La précision dimensionnelle typique en prototypage FDM est de ±0,5 mm ou ±0,5 % selon la plus grande des deux valeurs (hubs.com). Cette tolérance est suffisante pour la plupart des pièces mécaniques non ajustées, mais elle doit être prise en compte dès la conception des interfaces de montage. L'orientation des couches influence aussi fortement la résistance : une pièce chargée dans l'axe Z supporte moins bien les efforts qu'une pièce chargée dans le plan XY.
SLA : la précision et l'état de surface en priorité
La stéréolithographie est le choix typique quand la pièce doit être petite, détaillée, visuellement propre ou lorsqu'un ajustement serré est attendu. La précision dimensionnelle publiée est d'environ ±0,3 mm ou ±0,3 % selon la cote (hubs.com), avec des machines capables d'atteindre ±0,15 mm sur des pièces inférieures à 100 mm.
Le temps d'impression peut être inférieur à celui d'un FDM équivalent : 1 h 03 min contre 2 h 38 min dans l'essai de référence de Hubs. Mais le post-traitement est obligatoire. Il comporte un lavage à l'alcool isopropylique, le retrait des supports et une polymérisation finale sous UV de 10 à 60 minutes selon la résine. Ce temps doit être intégré au planning, surtout si la pièce doit être livrée immédiatement après impression.
La SLA est moins adaptée aux pièces soumises à des chocs répétés, à des cycles de flexion ou à une exposition prolongée aux UV, car la plupart des résines deviennent fragiles au-delà d'un certain niveau de contrainte. Pour un prototype fonctionnel qui doit résister à l'usage réel, mieux vaut rester sur un nylon imprimé ou revenir à un FDM en PETG ou ABS selon la pièce.
SLS et MJF : pourquoi 48h reste rare
Les deux procédés sur poudre sont techniquement remarquables pour une pièce fonctionnelle. Le nylon PA 12 ou PA 11 offre une résistance à la traction d'environ 45 à 55 MPa, une bonne homogénéité directionnelle et surtout aucune limite liée aux supports : clips, charnières, assemblages complexes sortent prêts à l'emploi (hubs.com).
Le problème pour un délai de 48 heures tient au cycle complet. Au-delà de l'impression (3 à 6 heures), il faut compter plusieurs heures de refroidissement, un dépoudrage, une étape de nettoyage (soufflage ou grenaillage), et parfois une finition de surface. Hubs annonce environ 3 jours ouvrés pour une pièce MJF commandée en ligne, contre environ 1 jour pour une pièce FDM. Ce chiffre inclut la file de production et l'expédition : il n'est pas uniquement du temps machine.
Dans la pratique, SLS et MJF se justifient surtout quand la pièce est trop complexe pour FDM ou SLA, ou quand plusieurs pièces imbriquées dans un même lot permettent d'amortir le cycle. Pour une commande urgente isolée sans précommande, ces procédés sortent du scénario 48h et il vaut mieux basculer sur FDM en PETG ou ABS, qui donnent des résultats mécaniques proches sur une pièce bien orientée.
Tableau de comparaison technique
| Procédé | Précision typique | Résistance à la traction | Cycle total pour une pièce | 48h réaliste chez Pi-Box ? |
|---|---|---|---|---|
| FDM | ±0,5 mm ou ±0,5 % | PLA 45-65 MPa, PETG 45-55 MPa, ABS 30-45 MPa | 1 à 8 h d'impression + 5 à 30 min de finition | Oui, en interne, c'est le défaut |
| SLA | ±0,3 mm ou ±0,3 % | Résines standard 35-65 MPa, résines techniques jusqu'à 75 MPa | 1 à 5 h d'impression + 15 à 60 min de post-cuisson | Oui, en interne, pour pièces fines |
| SLS | ±0,3 mm ou ±0,3 % | Nylon PA 12 : 45-50 MPa, PA 11 : 45-55 MPa | 3 à 6 h + plusieurs heures de refroidissement + dépoudrage | Rarement, uniquement avec créneau pré-réservé chez partenaire |
| MJF | ±0,2 mm ou ±0,3 % | Nylon PA 12 : 48-50 MPa, PA 11 : 45-50 MPa | 4 à 10 h de cycle global + refroidissement + finition | Rarement, uniquement avec créneau pré-réservé chez partenaire |
Les plages de résistance proviennent des fiches techniques publiques des matériaux cités et des bases Hubs. Elles varient selon la machine, le réglage, l'orientation et l'humidité. Pour une pièce sollicitée mécaniquement, demandez systématiquement la valeur réelle du matériau utilisé et l'orientation d'impression retenue.
Choisir selon votre pièce et votre contrainte
Avant de parler technologie, décrivez votre pièce en trois points : à quoi elle sert, quelles forces ou chocs elle doit encaisser, et quelle précision est attendue à l'interface avec les pièces voisines. Les trois réponses orientent naturellement le choix.
- Pièce de validation visuelle ou gabarit non chargé : FDM en PLA. Rapide, économique, suffisant.
- Pièce fonctionnelle avec quelques efforts mécaniques : FDM en PETG ou ABS, orientation étudiée. Nous avons détaillé les règles d'ajustement et de reprise d'effort dans Tolérances d'assemblage pièces imprimées 3D : guide complet.
- Pièce petite, précise, visuellement propre : SLA. Idéale pour tester un ajustement serré, un filetage ou un détail inférieur à 100 mm.
- Pièce destinée à l'usage réel avec clips, charnières, assemblages complexes : SLS ou MJF, mais prévoir plus de 48 heures en commande ouverte.
- Petite série de 1 à 50 pièces identiques : FDM reste souvent le plus souple sur ce format. Nous expliquons comment organiser ce passage dans Petite série de pièces imprimées en 3D pour startup suisse.
Un bon réflexe : si votre pièce doit remplacer temporairement un composant qui existe déjà, demandez d'abord un FDM en PETG pour vérifier la géométrie, puis une seconde itération dans la techno visée pour l'usage final. Deux pièces en 72 heures valent mieux qu'une pièce parfaite en huit jours.
Préparer votre commande 48h chez Pi-Box
Trois éléments conditionnent la tenue du délai : un fichier propre, une spécification claire, et une file de production disponible au moment de la commande. Le configurateur en ligne (`pi-box.ch`) donne un devis instantané en 30 secondes sans adresse e-mail, sur FDM et SLA en priorité, à partir de votre STEP, STL, OBJ ou 3MF. Le format utilisé change la façon dont la pièce est analysée : nous l'avons résumé dans STL, STEP, OBJ ou 3MF : quel fichier pour votre devis 3D ?.
Pour une commande à 48 heures, ajoutez dès le premier message trois informations : le délai réellement attendu (prototype pour une revue mercredi, salon jeudi, mesure samedi), la fonction mécanique de la pièce (encaisser quel effort, dans quelle direction), et la tolérance à respecter à l'interface critique. Ces trois éléments permettent à notre équipe de valider la faisabilité et de proposer la techno et le matériau qui tiennent sans dérive.
À noter : notre promesse de délai 48 heures est un positionnement de marque, pas un engagement contractuel sur un projet donné. La disponibilité machine, la taille, la complexité et le post-traitement entrent dans l'arbitrage à chaque commande. Nous vous confirmons la fenêtre réelle au moment du devis, de façon transparente.
FAQ
Peut-on vraiment avoir un prototype fonctionnel en 48h en Suisse romande ?
Oui, à condition que la pièce soit compatible FDM ou SLA, que le fichier arrive propre dès la commande et qu'un créneau de production soit disponible. Pi-Box annonce ce délai comme positionnement, puis le confirme ou le réajuste au devis selon la charge atelier et la complexité réelle. Les procédés sur poudre (SLS, MJF) demandent presque toujours plus de temps en commande ouverte.
Quelle précision peut-on atteindre pour une pièce imprimée en 48h ?
En FDM, comptez environ ±0,5 mm ou ±0,5 % de la cote selon les spécifications Hubs. En SLA, ±0,3 mm ou ±0,3 %, et jusqu'à ±0,15 mm sur une petite pièce avec un réglage adapté. Pour un ajustement serré, prévoyez un jeu fonctionnel dans votre CAO et validez la cote critique avec notre équipe avant lancement.
Faut-il un fichier STL ou peut-on envoyer un STEP ?
Le STEP est préférable pour une pièce mécanique car il conserve la géométrie paramétrique et facilite les reprises d'édition. Le STL reste accepté partout mais il décrit la pièce comme un maillage de triangles, moins pratique si une modification est nécessaire. Pi-Box accepte STEP, STL, OBJ et 3MF via le configurateur en ligne, sans minimum de commande.
Que faire si la pièce doit être en nylon PA 12 et livrée en 48h ?
Deux options. Soit vous réservez le créneau MJF ou SLS en amont avec notre équipe pour que la fenêtre soit tenable. Soit vous passez d'abord par un FDM en PETG ou nylon chargé pour valider la géométrie en 48 heures, puis vous commandez la pièce finale en MJF sur un délai standard. Cette logique en deux temps protège votre calendrier sans sacrifier la pièce d'usage.
Conclusion
Le délai de 48 heures ne se gagne pas sur une seule technologie : il se gagne sur un bon diagnostic. FDM et SLA couvrent la grande majorité des cas en Suisse romande quand la commande est claire dès le départ. SLS et MJF restent précieux quand la pièce les justifie, mais ils demandent une préparation en amont et dépassent souvent la fenêtre si la commande arrive isolée.
Un projet à décider cette semaine ? Envoyez votre STEP ou STL via le configurateur sur pi-box.ch pour un devis en 30 secondes, ou écrivez à info@pi-box.ch avec la fonction mécanique de la pièce et la fenêtre réelle. Notre équipe vous indique en retour la techno, le matériau et le délai tenables.