Impression UV sur une pièce imprimée en 3D : logo et couleurs
Un logo en couleurs sur une pièce imprimée en 3D par impression UV : plastiques compatibles, état de surface, primaire et limites, avec l'atelier Pi-Box.
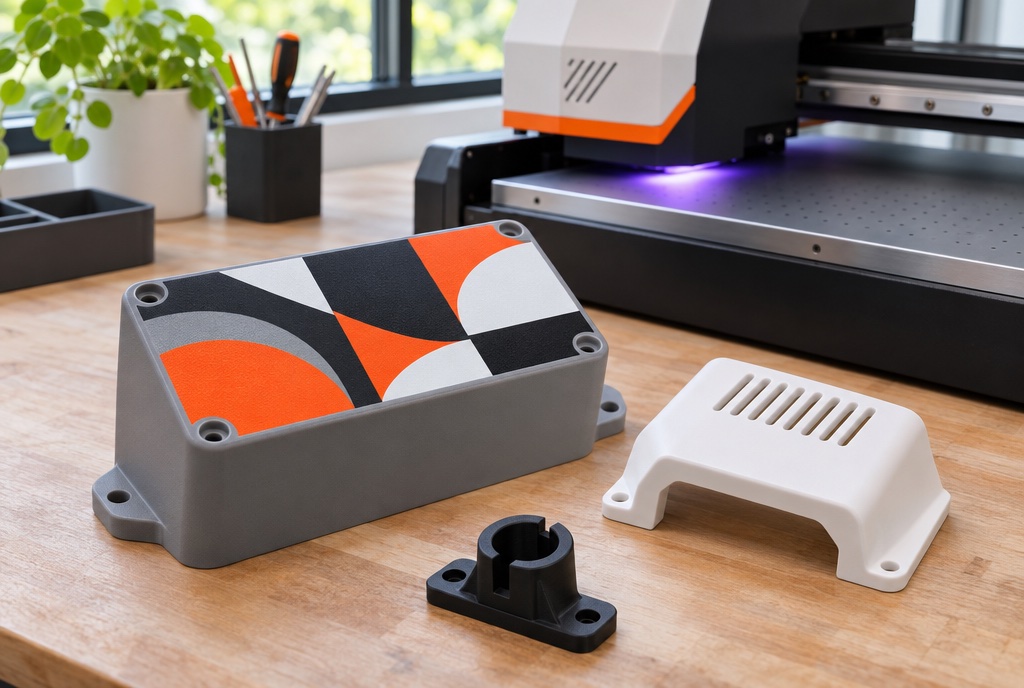
Oui, une pièce imprimée en 3D peut recevoir un logo, un marquage ou un décor en couleurs par impression UV directe, sans peinture ni autocollant. Le résultat dépend de trois choses : le plastique, l'état de la face à imprimer et la préparation de la surface. Une face plane et lisse, en PETG ou en ABS, donne les meilleures chances.
C'est l'un des intérêts d'avoir les deux procédés sous le même toit. À Valeyres-sous-Rances, nos imprimantes 3D à filament et à résine fabriquent la pièce, puis notre xTool O1 Omni Printer y dépose la couleur. Un prototype de boîtier peut ainsi arriver à une présentation avec son logo, ses pictogrammes et ses repères, au lieu d'une coque grise anonyme. Voici ce qui fonctionne, ce qui demande un essai et ce qu'il vaut mieux prévoir dès le fichier CAO.
Sommaire
- Pourquoi imprimer en UV sur une pièce imprimée en 3D ?
- Quels plastiques d'impression 3D acceptent le mieux l'encre UV ?
- Lignes de couches : l'état de surface décide du rendu
- Nettoyage, primaire, repos : la préparation qui fait tenir l'encre
- Blanc, vernis et relief : ce que l'encre ajoute à la pièce
- Formats et formes : les limites à connaître
- Concevoir la pièce pour l'impression UV dès le fichier CAO
Pourquoi imprimer en UV sur une pièce imprimée en 3D ?
L'impression UV dépose de fines gouttes d'encre sur la surface, puis une lampe UV les durcit aussitôt. Il n'y a ni cuisson ni temps de séchage long. Le principe général et nos usages courants sont détaillés dans notre article sur l'impression UV directe sur objets en Suisse romande.
Sur une pièce imprimée en 3D, l'impression UV répond à un besoin précis : apporter une information visuelle qu'un filament d'une seule couleur ne donne pas. Quelques usages typiques :
- Prototype de présentation : un boîtier d'appareil avec le logo de la marque, les pictogrammes des boutons et la plaque signalétique, pour un salon ou un rendez-vous d'investisseurs.
- Maquette d'étude : des zones colorées pour distinguer des modules, des repères de montage ou des indications de sens.
- Petite série personnalisée : des pièces identiques dont seul le marquage change (nom, numéro, couleur d'équipe).
L'impression UV reproduit un fichier graphique avec des détails fins et des dégradés, sans masquage manuel. Elle décore une ou plusieurs faces ; elle ne remplace pas une peinture de finition sur toute la pièce.
Quels plastiques d'impression 3D acceptent le mieux l'encre UV ?
Le constructeur de notre machine publie deux repères utiles. Son guide « Printing on Plastic » (mis à jour le 30 juillet 2026) classe l'acrylique et le PVC comme excellents pour l'impression UV, le PETG et le polycarbonate comme très bons, l'ABS comme bon, et indique que le polypropylène demande une préparation. Son guide des matériaux de l'O1 Omni (mis à jour le 12 novembre 2026) précise que l'ABS, le polycarbonate et l'acrylique donnent les meilleurs résultats, et que le caoutchouc souple, le silicone et les plastiques à faible énergie de surface rejettent l'encre.
Ni l'un ni l'autre ne parle du PLA, de l'ASA ou des résines d'impression 3D. Pour ces matériaux, nous ne présumons rien : un essai sur une chute de la même impression tranche la question.
| Matériau de la pièce | Usage courant en impression 3D | Indication du constructeur pour l'UV | Notre approche |
|---|---|---|---|
| PETG | Pièces fonctionnelles, boîtiers | Très bon | Bon candidat, essai d'adhérence sur chute |
| ABS | Boîtiers, pièces techniques | Bon ; primaire acrylique si la surface est brillante | Bon candidat, primaire selon la finition |
| Polycarbonate (PC) | Pièces résistantes aux chocs | Très bon | Bon candidat |
| PLA | Maquettes, prototypes visuels | Non cité | Essai obligatoire avant la série |
| ASA | Pièces d'extérieur | Non cité | Essai obligatoire avant la série |
| Résine (SLA) | Pièces fines, détails | Non citée | Essai après lavage et post-polymérisation complets |
| TPU et autres souples | Joints, amortisseurs | Primaire dédié | Plutôt un autre marquage |
Si votre pièce est encore au stade du choix de matière, notre comparatif PLA ou PETG pour un prototype fonctionnel aide à trancher ; le marquage UV peut devenir un critère de plus.
Lignes de couches : l'état de surface décide du rendu
Une pièce imprimée par dépôt de filament est faite de couches superposées. Sur les parois verticales, ces couches forment de fines stries. L'encre UV suit fidèlement la topographie : elle ne comble pas les stries, elle les souligne. Un logo imprimé à travers des lignes de couches paraît rayé, et les petits caractères perdent leur netteté.
Trois réponses existent, de la plus simple à la plus soignée :
- Choisir la bonne face : la face supérieure et la face posée sur le plateau d'impression 3D sont en général les plus régulières. La seconde prend la texture du plateau, lisse ou grainée.
- Orienter la pièce en conséquence : l'orientation se décide avant l'impression 3D, avec ses effets sur les supports et le devis, que nous détaillons dans notre article sur l'orientation et les supports en impression 3D.
- Reprendre la surface : ponçage progressif, puis apprêt garnissant, comme pour une peinture. Cette étape coûte du temps de main-d'œuvre ; elle est décrite dans notre guide sur la finition d'un prototype imprimé en 3D.
Les pièces en résine ont une surface plus lisse d'emblée, mais elles doivent être parfaitement lavées et post-polymérisées : un reste de résine en surface compromet l'accroche de l'encre.
Nettoyage, primaire, repos : la préparation qui fait tenir l'encre
La fiche du constructeur « Using Primer and Improving Scratch Resistance » (mise à jour le 12 novembre 2026) décrit une procédure que nous suivons :
- Nettoyer la zone à imprimer avec un chiffon non pelucheux imbibé d'alcool, dans un seul sens, avec des gants, puis laisser l'alcool s'évaporer complètement. Le constructeur cite un nettoyage incomplet comme première cause d'adhérence insuffisante.
- Appliquer le primaire quand le matériau l'exige, en couche uniforme qui déborde de 1 à 2 mm autour du motif. Pour l'acrylique et l'ABS brillant, le constructeur indique un primaire pour acrylique ; pour le TPU et les autres plastiques souples, un primaire dédié.
- Imprimer dès que la surface est sèche au toucher.
- Laisser reposer la pièce au moins 30 minutes à température ambiante, sans la gratter ni la laver, le temps que l'adhérence se développe.
Pour les matériaux incertains, la même fiche recommande de tester d'abord sur un petit lot. C'est exactement le rôle de l'essai sur chute : même matière, même réglage d'impression 3D, même préparation que la série.
Blanc, vernis et relief : ce que l'encre ajoute à la pièce
Notre machine imprime en couleurs, en blanc et en vernis. Chacun a un rôle précis sur une pièce imprimée en 3D :
- Le blanc sert de sous-couche sur un plastique foncé ou translucide. Sans lui, un logo jaune sur un boîtier noir paraît terne.
- Le vernis donne un aspect mat ou brillant à une zone, et protège le décor. Pour les pièces souvent manipulées, la fiche du constructeur citée plus haut présente une couche de vernis comme le moyen le plus efficace d'améliorer la résistance aux rayures.
- Le relief : la page officielle de l'O1 Omni, consultée le 15 novembre 2026, annonce des textures imprimées jusqu'à 7 mm d'épaisseur.
Sur une pièce imprimée en 3D, le relief peut donc venir de deux endroits. Un bouton, une nervure ou un logo en saillie se modélisent dans la pièce elle-même. Un toucher fin, comme une texture antidérapante ou un pictogramme tactile, peut venir de l'encre.
Formats et formes : les limites à connaître
D'après la même page officielle, la machine dispose d'un plateau de 330 × 122 mm et d'un grand plateau de 330 × 420 mm, avec une résolution de 720 × 1440 dpi et une précision de positionnement annoncée de ±0,2 mm. Ce sont les capacités de la machine, pas un engagement sur une pièce donnée : la hauteur admissible et le maintien se vérifient sur votre fichier.
La forme compte autant que la taille. Le guide des matériaux du constructeur le dit simplement : plus la surface est plane, plus le résultat est fiable. Une face plane ou légèrement bombée s'imprime bien. Une pièce cylindrique peut passer sur l'axe rotatif. En revanche, quand la zone à décorer comporte une anse, une courbe complexe ou une forte marche de hauteur, le constructeur recommande le transfert UV en premier choix : le décor est imprimé sur un film, puis posé sur la pièce. Nous présentons cette technique dans notre article sur le transfert UV laminé pour objets complexes.
Concevoir la pièce pour l'impression UV dès le fichier CAO
Le marquage se prépare mieux en amont qu'après coup. Quelques règles simples font gagner un essai :
- Réservez une zone plane pour le logo ou le marquage, de préférence horizontale lors de l'impression 3D.
- Gardez une marge autour du graphisme : avec une précision de positionnement de l'ordre de ±0,2 mm, un motif collé à une arête risque de déborder.
- Évitez les arêtes vives dans la zone décorée : un léger congé suffit.
- Prévoyez un gabarit pour les séries : un support imprimé en 3D à la forme de la pièce la maintient au même endroit sur le plateau, pièce après pièce.
- Fournissez un graphisme vectoriel (SVG, PDF ou AI) avec les couleurs souhaitées, et indiquez les zones de blanc et de vernis.
FAQ
Peut-on imprimer en UV sur du PLA ?
Le constructeur de notre machine ne cite pas le PLA dans ses guides d'impression UV sur plastique. Cela ne veut pas dire que c'est impossible, mais qu'aucune donnée publiée ne permet de le garantir. Nous faisons donc un essai sur une chute de la même impression, avec la même préparation, avant toute série. Si l'adhérence ne convient pas, le PETG ou l'ABS sont de bonnes alternatives.
L'impression UV tient-elle sur une pièce manipulée tous les jours ?
La tenue dépend du matériau, de la préparation et de l'usage. Pour une pièce souvent touchée, le constructeur recommande une couche de vernis par-dessus le décor, qu'il présente comme le moyen le plus efficace d'améliorer la résistance aux rayures. Nous ne promettons pas une durée de vie : un essai de frottement sur l'échantillon validé reste la meilleure indication.
Faut-il poncer la pièce avant l'impression UV ?
Pas toujours. Si la zone à décorer est une face supérieure ou la face posée sur le plateau, elle est souvent assez régulière telle quelle. Sur une paroi verticale avec des lignes de couches visibles, un ponçage puis un apprêt améliorent nettement la netteté du décor, au prix d'un temps de finition supplémentaire.
Peut-on imprimer sur une pièce souple en TPU ?
C'est le cas le plus délicat. Le constructeur range le TPU souple parmi les matériaux qui demandent un primaire dédié, et indique que le caoutchouc souple et le silicone rejettent l'encre. Pour un joint ou un amortisseur, nous conseillons plutôt un autre marquage, ou un décor posé sur une pièce rigide voisine. Pour une pièce souple qui doit absolument porter une couleur, un essai préalable est indispensable.
Conclusion
L'impression UV transforme une pièce imprimée en 3D en objet présentable : logo, pictogrammes, repères ou décor, directement sur la matière. Elle donne les meilleurs résultats sur une face plane et lisse, en PETG, ABS ou polycarbonate, avec un nettoyage soigné et un primaire quand le matériau l'exige. Le PLA, l'ASA et la résine se valident par un essai, les formes complexes passent par le transfert UV.
Vous avez un prototype ou une petite série à personnaliser ? Envoyez votre fichier pour un devis sur pi-box.ch : nous vérifions la face à imprimer, la matière et la préparation avant de lancer la fabrication.