Impression 3D pour pièces de maintenance : guide PME agroalimentaires
Comment les PME agroalimentaires de Suisse romande utilisent l'impression 3D pour réduire leurs arrêts machine. Guide concret, chiffres, matériaux.
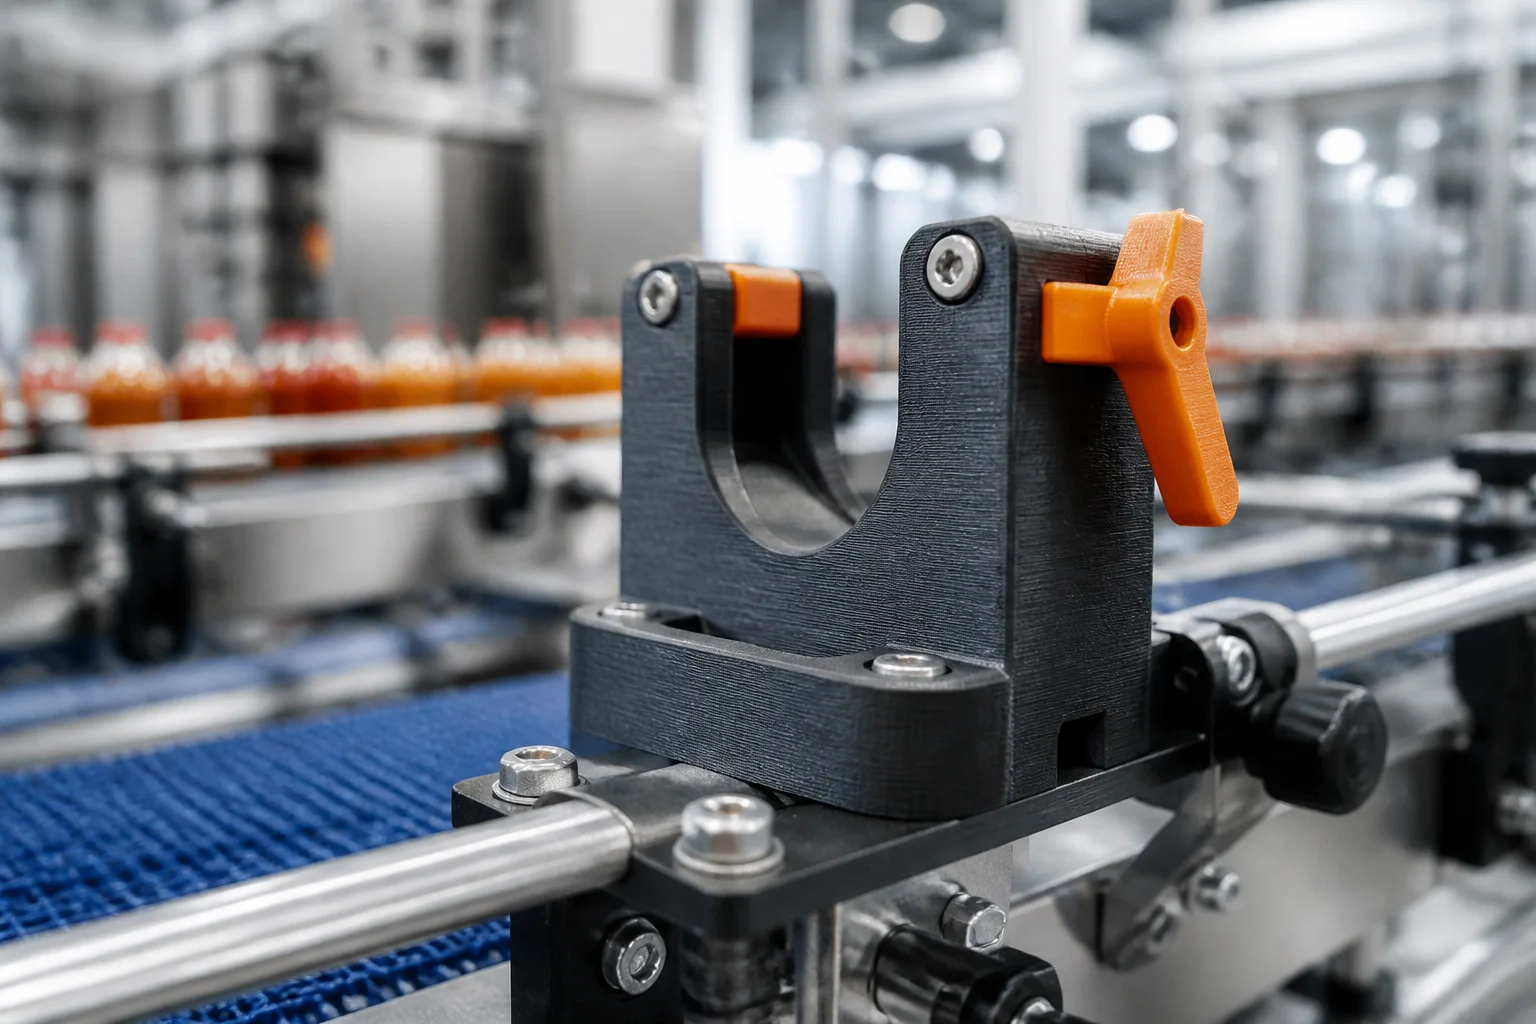
Un arrêt machine non planifié dans une ligne de conditionnement coûte en moyenne entre 500 et 5 000 CHF par heure selon la taille de l'installation — sans compter les pénalités de livraison et les pertes de matières premières. Pour les PME agroalimentaires de Suisse romande, la dépendance à des pièces de rechange commandées à l'étranger avec des délais de 2 à 6 semaines est devenue l'un des principaux risques opérationnels. L'impression 3D industrielle offre une réponse directe : produire localement, en 24 à 48 heures, les pièces critiques qui bloquent vos lignes.
Ce n'est pas une promesse théorique. Des ateliers de fabrication numérique comme Pi-Box, établis en Suisse romande depuis 2018, livrent déjà des pièces fonctionnelles — guides, gabarits, bagues, capots — à des artisans et des PME qui ne peuvent pas se permettre d'attendre un fournisseur en Allemagne ou en Asie. La précision atteint 0,05 mm sur certaines technologies, ce qui ouvre la porte à des applications mécaniques sérieuses, pas seulement à des prototypes de présentation.
Ce guide explique concrètement quelles pièces sont compatibles avec l'impression 3D, quels matériaux résistent aux contraintes agroalimentaires, et comment structurer une démarche de maintenance intelligente autour de cette technologie.
Sommaire
- Pourquoi les arrêts machine frappent plus fort les PME agroalimentaires
- Quelles pièces peuvent être imprimées en 3D pour la maintenance
- Matériaux compatibles avec les exigences agroalimentaires
- Délais et coûts : comparaison impression 3D vs commande fournisseur
- Comment documenter vos pièces pour une fabrication rapide
- Limites réelles de l'impression 3D en contexte industriel
- Intégrer l'impression 3D dans votre stratégie de maintenance préventive
Pourquoi les arrêts machine frappent plus fort les PME agroalimentaires
Les grandes entreprises disposent de services maintenance structurés, de stocks de pièces dédiés et de contrats constructeur. Les PME agroalimentaires de Suisse romande, elles, gèrent souvent leurs lignes de conditionnement avec une ou deux personnes responsables de la maintenance, un budget pièces serré, et des machines qui datent parfois de 10 à 20 ans.
Selon une étude du marché européen de la maintenance industrielle publiée par le Bureau européen des statistiques (Eurostat, 2023), les PME manufacturières perdent en moyenne 8 % de leur temps de production annuel en arrêts non planifiés, contre 3 % pour les grandes entreprises. Dans le secteur agroalimentaire, ce chiffre monte encore parce que les lignes fonctionnent souvent 6 à 7 jours sur 7, laissant peu de fenêtres pour les interventions.
Trois facteurs aggravent la situation pour les PME romandes en particulier :
- L'obsolescence des équipements : les fabricants de machines de conditionnement des années 2000-2010 ont souvent cessé de produire certaines pièces, ou ont été rachetés. Le délai de livraison d'une pièce de remplacement pour une ligne Bosch ou Ulma peut dépasser 4 semaines.
- Les minimums de commande : certains fournisseurs imposent des quantités minimales (5, 10 pièces) pour des composants dont vous n'avez besoin que d'un seul exemplaire.
- La logistique transfrontalière : depuis 2021, les commandes hors UE génèrent des délais douaniers supplémentaires pour la Suisse, même dans les circuits B2B rodés.
L'impression 3D locale répond précisément à ces trois contraintes : pas de minimum de commande, pas de délai d'approvisionnement international, et une capacité à reproduire des pièces discontinuées à partir d'un scan 3D.
Quelles pièces peuvent être imprimées en 3D pour la maintenance
La question la plus fréquente que posent les responsables maintenance est celle-ci : "Est-ce que ma pièce peut vraiment être imprimée ?" La réponse dépend de trois critères — les contraintes mécaniques, l'environnement d'utilisation et la tolérance dimensionnelle requise.
Pièces à forte compatibilité
Les pièces suivantes sont régulièrement produites en impression 3D pour des lignes de conditionnement et d'assemblage industriel :
- Guides et déflecteurs de convoyeur (orientent le produit sans supporter de charge élevée)
- Capots de protection et carénages (pièces non structurelles, souvent en plastique d'origine)
- Bagues et douilles de guidage (en PETG ou Nylon selon la charge)
- Gabarits de réglage et de calibration (pièces d'outillage, non soumises à l'usure continue)
- Poignées, boutons et leviers de commande manuelle
- Supports et fixations de capteurs, de câbles, de vérins pneumatiques légers
- Pièces d'alimentation produit dans les machines de dosage (en résine alimentaire certifiée)
Pièces à évaluer au cas par cas
Certaines applications nécessitent une analyse préalable plus rigoureuse : engrenages sous forte charge, pièces soumises à des températures supérieures à 100 °C en continu, ou composants en contact direct avec des produits alimentaires liquides acides.
Pièces hors périmètre
Les pièces de structure primaire soumises à des chocs répétés élevés (cames métalliques, arbres de transmission) restent du domaine de l'usinage ou de la fonderie. L'impression 3D ne remplace pas le fraisage CNC pour ces applications — elle le complète.
Matériaux compatibles avec les exigences agroalimentaires
Le choix du matériau est la décision technique la plus importante. Dans le contexte agroalimentaire, deux contraintes s'ajoutent aux exigences mécaniques habituelles : la compatibilité avec les produits alimentaires et la résistance aux produits de nettoyage (eau chaude, vapeur, désinfectants).
| Matériau | Résistance thermique | Contact alimentaire | Résistance chimique | Usage type |
|---|---|---|---|---|
| PETG | Jusqu'à 80 °C | Possible selon grade | Bonne | Guides, capots, fixations |
| Nylon PA12 | Jusqu'à 100 °C | Non (standard) | Très bonne | Pièces mécaniques légères |
| ASA | Jusqu'à 95 °C | Non | Excellente (UV) | Pièces extérieures ou humides |
| Résine ABS-like SLA | Jusqu'à 70 °C | Non | Moyenne | Gabarits, pièces de précision |
| Résine alimentaire SLA | Jusqu'à 60 °C | Certifiée FDA | Bonne | Contact direct produit |
| PEEK (FDM industriel) | Jusqu'à 250 °C | Non (standard) | Excellente | Pièces hautes températures |
Selon le Règlement européen (UE) n° 10/2011 sur les matières plastiques en contact avec les denrées alimentaires — applicable en Suisse par équivalence via l'Ordonnance sur les objets et matériaux (OOM) — seules certaines résines certifiées peuvent être utilisées en contact direct avec des aliments. Pour toute pièce touchant directement un produit alimentaire, Pi-Box recommande systématiquement la résine SLA alimentaire ou une finition de surface adaptée.
Point pratique : le PETG reste le matériau le plus utilisé dans les applications de maintenance agroalimentaire indirecte. Il offre un bon équilibre entre coût, résistance à l'humidité et rigidité, et sa surface lisse facilite le nettoyage.
Délais et coûts : comparaison impression 3D vs commande fournisseur
Voici la comparaison réaliste entre les deux options, basée sur des cas types observés en Suisse romande :
| Critère | Commande fournisseur OEM | Impression 3D locale (Pi-Box) |
|---|---|---|
| Délai moyen | 2 à 6 semaines | 24 à 48 heures |
| Coût unitaire (pièce simple) | 80–400 CHF | 15–120 CHF |
| Minimum de commande | Souvent 3 à 10 unités | 1 unité |
| Disponibilité pièces discontinuées | Nulle à très limitée | Possible via scan 3D |
| Modifications dimensionnelles | Impossible | Sur devis, en quelques heures |
| Fichier conservé pour réutilisation | Non | Oui, sur demande |
La réduction de coût par pièce peut atteindre 40 à 70 % sur des composants plastiques non structurels, selon la complexité et le matériau. Mais le gain le plus significatif n'est pas monétaire : c'est le délai. Reprendre une ligne de production 3 semaines plus tôt, c'est potentiellement plusieurs dizaines de milliers de francs récupérés sur la saison.
Un cas concret : un producteur de conserves vaudois a pu remplacer en 36 heures un déflecteur de convoyeur en POM (polyoxyméthylène) — pièce discontinuée depuis 2019 — grâce à un scan 3D de la pièce cassée et une impression en PETG renforcé. Coût total : 87 CHF. Devis fournisseur alternatif : 340 CHF, délai 4 semaines.
Comment documenter vos pièces pour une fabrication rapide
La qualité de la pièce produite dépend directement de la qualité de la documentation que vous transmettez. Voici comment préparer votre demande pour obtenir un résultat exploitable en 48 heures.
Si vous avez un fichier CAO ou un plan technique
C'est la situation idéale. Transmettez le fichier au format STL, STEP ou IGES. Si vous avez uniquement un plan papier ou un PDF dimensionné, c'est également suffisant pour des pièces simples.
Si vous n'avez que la pièce physique (cassée ou usagée)
Le scan 3D est votre solution. Un scan professionnel restitue la géométrie exacte d'une pièce en quelques minutes, y compris les détails internes si la pièce est sectionnée. Pi-Box propose ce service en atelier — vous apportez la pièce, vous repartez avec un fichier CAO exploitable et, si souhaité, la pièce imprimée dans la même journée.
Les informations à toujours préciser
- L'usage exact de la pièce (contact produit, pièce mobile, environnement humide ?)
- La température maximale d'exposition
- Les contraintes mécaniques (charge, fréquence de sollicitation)
- Le matériau d'origine si connu
- La tolérance dimensionnelle critique (interface avec d'autres composants)
Conseil pratique : photographiez systématiquement vos pièces critiques quand elles sont encore en état de fonctionnement. Une photo nette avec une règle graduée permet déjà de valider une géométrie simple avant même d'ouvrir un dossier de réparation.
Limites réelles de l'impression 3D en contexte industriel
L'honnêteté est une valeur fondamentale chez Pi-Box. Il serait contre-productif de vous présenter l'impression 3D comme une solution universelle. Voici les limites concrètes à connaître avant de vous engager dans cette démarche.
Résistance mécanique inférieure aux pièces usinées : une pièce imprimée en FDM présente une anisotropie (résistance variable selon l'axe de fabrication). Elle sera moins résistante aux chocs répétés qu'une pièce injectée ou usinée dans le même matériau. Pour les pièces soumises à des cycles de contrainte élevés, la SLA ou le fraisage CNC restent préférables.
Rugosité de surface : les pièces FDM ont une surface striée par les couches de dépôt. Cela peut poser problème pour des pièces en contact avec des produits alimentaires humides (rétention bactérienne dans les stries). Des finitions de surface (ponçage, traitement chimique) existent, mais ajoutent du temps et du coût.
Étanchéité : une pièce FDM n'est pas étanche par défaut. Pour des applications nécessitant une étanchéité à l'air ou à l'eau, la SLA ou un post-traitement spécifique est indispensable.
Propriétés thermiques limitées : au-delà de 100-120 °C en utilisation continue, la plupart des filaments courants (PLA, PETG, ABS) se déforment. Le PEEK ou la résine haute température sont des options, mais à un coût nettement supérieur.
Connaître ces limites vous permet de prendre des décisions éclairées — et d'utiliser l'impression 3D là où elle est réellement pertinente, plutôt que partout où c'est tentant.
Intégrer l'impression 3D dans votre stratégie de maintenance préventive
La véritable valeur de l'impression 3D pour une PME agroalimentaire n'est pas de réagir aux pannes — c'est d'anticiper. Voici comment structurer une approche préventive en trois étapes.
Étape 1 : Cartographier vos pièces à risque
Identifiez les 10 à 20 pièces plastiques ou mécaniques légères dont la rupture stopperait immédiatement votre ligne. Classez-les selon deux critères : fréquence d'usure estimée et délai d'approvisionnement actuel. Les pièces à délai long et à usure régulière sont vos candidats prioritaires pour l'impression 3D préventive.
Étape 2 : Constituer une bibliothèque de fichiers
Pour chaque pièce identifiée, faites réaliser (ou récupérez) le fichier CAO correspondant. Stockez-le dans un espace partagé accessible à votre équipe maintenance. Chez Pi-Box, nous conservons vos fichiers clients pour faciliter les réimpressions futures — pas de délai de reconception à chaque commande.
Étape 3 : Définir un stock de sécurité imprimé
Pour les pièces les plus critiques, commandez une ou deux pièces de rechange imprimées en avance, à ranger dans votre atelier. Le coût est minimal (souvent 20 à 80 CHF par pièce), et la tranquillité opérationnelle est immédiate. Cette approche est particulièrement pertinente avant les périodes de forte production (fêtes, récoltes, haute saison).
FAQ
L'impression 3D est-elle autorisée pour des pièces en contact avec des aliments en Suisse ?
Oui, sous conditions strictes. L'Ordonnance suisse sur les objets et matériaux (OOM) impose que les matériaux en contact avec des denrées alimentaires soient inertes et ne cèdent pas de substances dangereuses. Certaines résines SLA et filaments PETG de grade alimentaire répondent à ces critères. Une vérification au cas par cas reste indispensable — Pi-Box peut vous orienter vers les matériaux conformes selon votre application.
Quelle est la durée de vie d'une pièce imprimée en 3D en environnement industriel ?
Elle varie selon le matériau, les contraintes et l'environnement. Sur des guides ou capots en PETG dans un environnement à température ambiante, une durée de vie de 6 à 18 mois est courante. Sur des pièces soumises à friction continue, elle peut descendre à 2-3 mois — ce qui reste acceptable si la pièce coûte 30 CHF et peut être réimprimée en 24 heures.
Peut-on reproduire une pièce dont on n'a plus le plan ni le fichier CAO ?
Oui, grâce au scan 3D. Un scanner professionnel capture la géométrie exacte d'une pièce physique et génère un fichier CAO exploitable pour l'impression. Cette technique, appelée rétro-ingénierie (reverse engineering), est particulièrement utile pour les pièces de machines obsolètes dont les fabricants n'assurent plus le support.
Quel est le délai réaliste de la première pièce chez Pi-Box ?
Pour une pièce simple avec fichier CAO disponible : 24 à 48 heures. Pour une pièce nécessitant un scan 3D et une modélisation : 48 à 72 heures selon la complexité. Les demandes urgentes peuvent être traitées le jour même sur rendez-vous, dans la limite des capacités atelier.
Conclusion
Pour les PME agroalimentaires de Suisse romande, l'impression 3D n'est pas un gadget technologique — c'est un outil de gestion du risque opérationnel. Produire localement une pièce de rechange en 48 heures plutôt que d'attendre 4 semaines un fournisseur européen, c'est un choix stratégique qui se mesure en heures de production récupérées et en sérénité retrouvée pour vos équipes maintenance.
Pi-Box accompagne les PME industrielles de Suisse romande depuis 2018 sur exactement ces enjeux : identifier les pièces imprimables, choisir le bon matériau, produire avec précision, et construire une bibliothèque de fichiers qui vous rend autonomes dans le temps. Si vous avez une pièce à remplacer, un besoin urgent, ou simplement envie de cartographier vos composants à risque, l'atelier est ouvert — apportez la pièce, ou envoyez une photo. On part de là.