Impression 3D PETG en Suisse romande : guide PME pour pièces fonctionnelles
Tout ce qu'une PME doit savoir sur l'impression 3D PETG en Suisse romande : résistance, tolérances, coûts et petites séries. Guide expert Pi-Box.
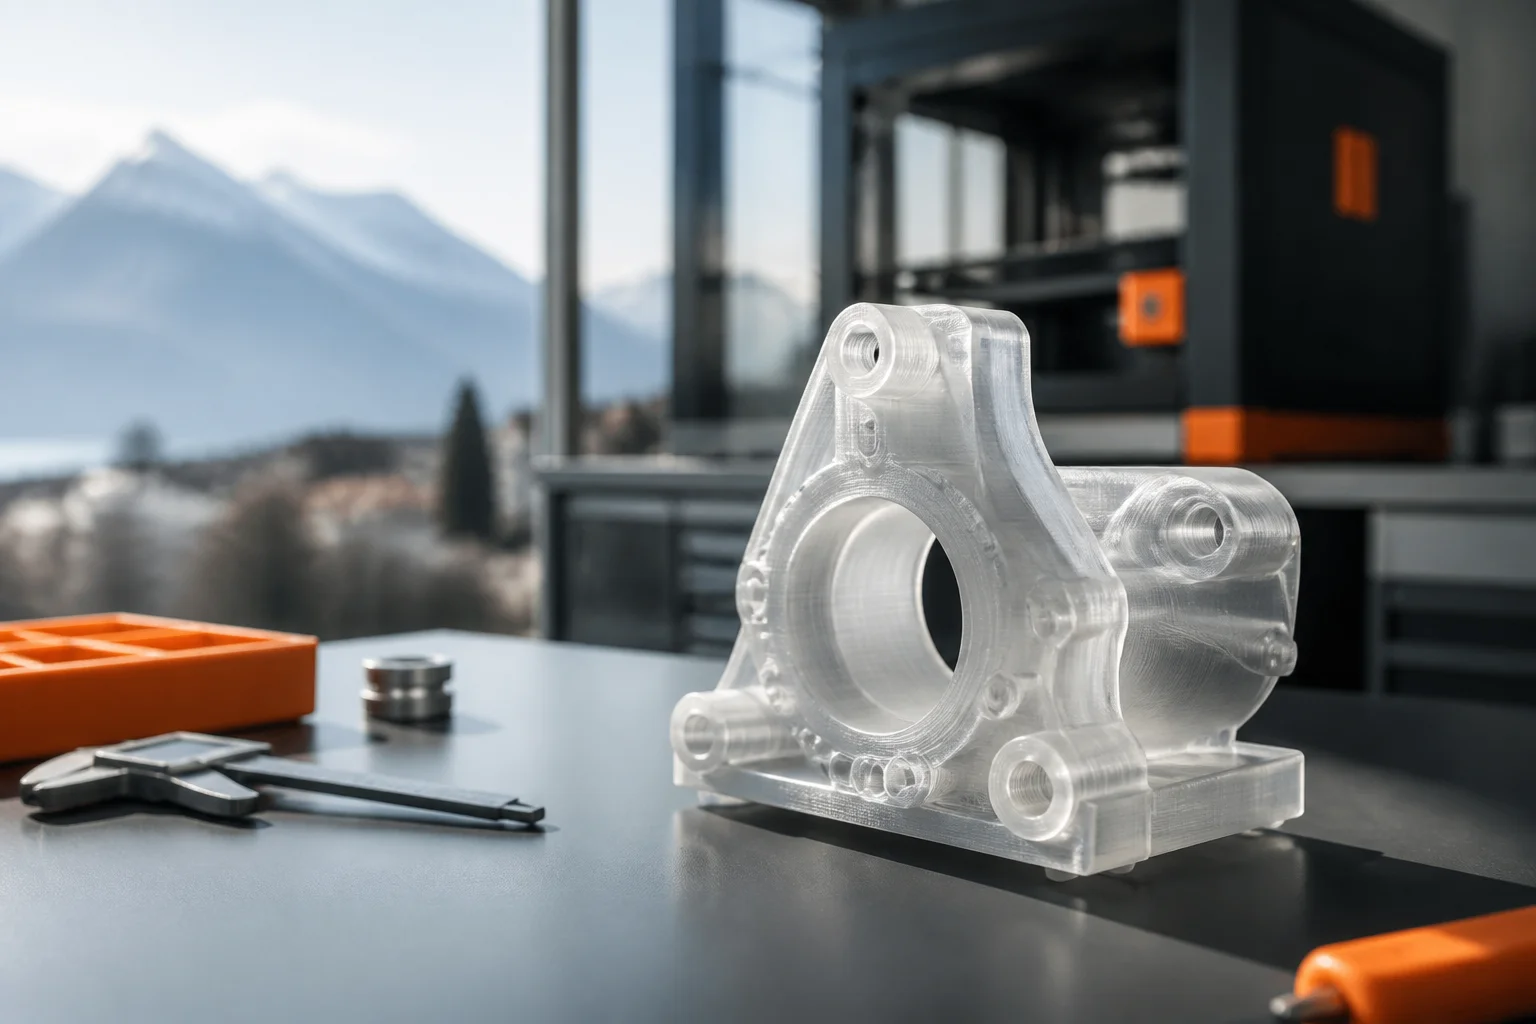
Le PETG s'est imposé comme le matériau de référence pour les pièces fonctionnelles imprimées en 3D dans les environnements industriels et artisanaux. Sa capacité à combiner rigidité mécanique, résistance chimique et facilité de post-traitement en fait un choix stratégique pour toute PME qui cherche à produire des composants fiables sans passer par l'injection plastique. Selon une analyse comparative publiée par Stratasys en 2024, le PETG présente une résistance à la traction de 50 MPa en moyenne, soit environ 35 % supérieure à celle du PLA standard, tout en restant nettement plus accessible à l'impression que l'ABS.
En Suisse romande, la question se pose de plus en plus concrètement : vaut-il mieux sous-traiter à un prestataire étranger, investir dans une machine en interne, ou confier ses séries à un atelier local qui maîtrise à la fois le matériau et les contraintes fonctionnelles ? Ce guide vous donne les éléments de décision concrets — tolérances réelles, gammes de coûts, cas d'usage adaptés — pour choisir en connaissance de cause.
Sommaire
- Pourquoi le PETG s'impose pour les pièces fonctionnelles
- Propriétés mécaniques du PETG : ce que vos pièces peuvent supporter
- Tolérances et précision : ce qu'on obtient réellement en FDM PETG
- PETG vs PLA vs ABS : comparatif pour PME
- Cas d'usage concrets en Suisse romande
- Petites séries en PETG : seuils, délais et organisation de la production
- Comment préparer votre fichier CAO pour une impression PETG réussie
- Choisir un prestataire local en Suisse romande : les bons critères
Pourquoi le PETG s'impose pour les pièces fonctionnelles
Le PETG — polyéthylène téréphtalate glycol — est un dérivé du PET (la matière de vos bouteilles d'eau), modifié pour être thermoformable et imprimable en FDM sans les contraintes de déformation de l'ABS. Pour une PME, cela se traduit par une réalité très concrète : on obtient des pièces qui ne se déforment pas à la sortie du plateau, qui acceptent les vissages répétés, et qui résistent à une large gamme de produits chimiques courants — huiles, détergents, alcools dilués.
Là où le PLA cède à 60 °C et où l'ABS demande une enceinte chauffée et une ventilation renforcée, le PETG tient jusqu'à 80 °C en continu et s'imprime dans des conditions bien plus stables. C'est cette fiabilité de process qui en fait le matériau préféré des ateliers qui produisent des petites séries répétables — un critère essentiel lorsque vous commandez 20 ou 50 pièces identiques destinées à un montage ou à une intégration produit.
Un point souvent sous-estimé : le PETG présente une très bonne adhérence intercouche, ce qui réduit le risque de délaminage sous contrainte mécanique transversale — un défaut fréquent sur les pièces FDM sollicitées perpendiculairement à l'axe d'impression.
Propriétés mécaniques du PETG : ce que vos pièces peuvent supporter
Comprendre les propriétés mécaniques du PETG, c'est savoir ce que vos pièces peuvent encaisser avant de dimensionner correctement vos conceptions.
Les valeurs de référence mesurées en conditions FDM standard (hauteur de couche 0,2 mm, remplissage 40 %, parois 3 périmètres) sont les suivantes :
- Résistance à la traction : 45 à 55 MPa selon les filaments et le paramétrage
- Module d'élasticité : 2 000 à 2 500 MPa (rigidité modérée, légèrement flexible)
- Résistance à la flexion : 65 à 80 MPa
- Température de fléchissement sous charge (HDT) : 70 à 80 °C à 0,45 MPa
- Allongement à la rupture : 3 à 6 %, ce qui confère une légère ductilité avant cassure
Ces valeurs sont anisotropes : une pièce sollicitée dans le sens Z (vertical) sera toujours plus fragile qu'une pièce sollicitée dans le plan XY. C'est pourquoi l'orientation d'impression doit être définie dès la phase de conception, en fonction des contraintes mécaniques prévues.
Le PETG est également légèrement hygroscopique : conservé dans un environnement humide, il absorbe l'humidité ambiante et perd une partie de ses propriétés mécaniques. Un prestataire sérieux stocke ses filaments sous vide et les sèche avant impression — un détail qui fait la différence sur une série de 50 pièces critiques.
Tolérances et précision : ce qu'on obtient réellement en FDM PETG
Une question que posent systématiquement les bureaux d'études et les responsables industriels : quelles tolérances peut-on attendre réellement d'une impression FDM en PETG ?
La réponse honnête : en FDM soigné, sur des machines calibrées, on atteint ±0,2 mm sur les dimensions extérieures pour des pièces de taille courante (jusqu'à 200 mm). Sur des cotes fonctionnelles critiques — alésages, emboîtements, rails — il faut compter ±0,3 à ±0,4 mm et prévoir une compensation de cote dans le fichier CAO ou une opération de reprise (perçage, fraisage léger).
À titre de comparaison, l'injection plastique atteint ±0,05 mm, mais nécessite un outillage dont le coût d'entrée dépasse souvent 15 000 CHF pour un moule simple. Pour des séries de 5 à 500 pièces, l'impression 3D PETG reste économiquement imbattable dès lors que la tolérance fonctionnelle est compatible.
Ce qu'on fait en pratique : pour les alésages destinés à recevoir une vis M4, on imprime à 3,8 mm et on retarauде. Pour les emboîtements, on applique un jeu de 0,3 mm par face dès le fichier. Ces adaptations sont connues de tout opérateur expérimenté — elles ne sont pas une limitation, elles font partie du process.
PETG vs PLA vs ABS : comparatif pour PME
| Critère | PLA | PETG | ABS |
|---|---|---|---|
| Résistance à la traction | ~50 MPa | ~50 MPa | ~40 MPa |
| Température max (continu) | 55-60 °C | 75-80 °C | 85-95 °C |
| Résistance aux chocs | Faible | Modérée | Modérée |
| Résistance chimique | Faible | Bonne | Moyenne |
| Risque de gauchissement | Très faible | Faible | Élevé |
| Émissions vapeurs | Négligeables | Faibles | Significatives |
| Facilité d'impression | Très haute | Haute | Moyenne |
| Post-traitement (ponçage) | Moyen | Bon | Très bon |
| Coût filament (CHF/kg) | 25-40 | 30-50 | 30-45 |
| Adapté aux petites séries | Oui | Oui | Avec précautions |
Pour la majorité des applications PME — supports, gabarits, boîtiers, pièces de montage, prototypes fonctionnels — le PETG représente le meilleur équilibre global. Le PLA reste pertinent pour les maquettes visuelles et les prototypes de forme. L'ABS conserve son intérêt pour les pièces exposées à plus de 80 °C ou nécessitant un acétonnage pour obtenir une surface lisse. Dans les environnements où la température dépasse les limites du PETG, il peut être nécessaire de se tourner vers des solutions spécifiques pour des pièces résistantes à la chaleur.
Cas d'usage concrets en Suisse romande
Les PME de Suisse romande qui font appel à la fabrication numérique locale s'inscrivent dans des secteurs variés, avec des besoins précis.
Industrie de précision et horlogerie : gabarits de contrôle, supports de positionnement, protections de composants pendant le transport interne. Le PETG est ici choisi pour sa stabilité dimensionnelle et sa compatibilité avec les huiles de lubrification légères.
Agroalimentaire et cuisine professionnelle : pièces de remplacement pour des lignes de production dont les pièces d'origine ne sont plus disponibles. Selon le type de contact alimentaire visé, on utilise des filaments PETG certifiés food-safe — un critère à vérifier systématiquement avec votre prestataire.
Mobilier et design : joints, ferrures, connecteurs structurels invisibles dans des pièces de mobilier sur mesure. Le PETG imprimé en teinte noire mate ou translucide s'intègre discrètement dans les assemblages bois ou métal.
Médical et paramédical : coques de protection, adaptateurs d'équipements, supports ergonomiques. L'impression locale permet ici des itérations rapides entre l'ergothérapeute et l'atelier — en 48 h plutôt qu'en 3 semaines.
Électronique embarquée : boîtiers pour cartes de développement, capots de capteurs, outillages et gabarits d'atelier en PETG, rails de fixation DIN. Le PETG tient correctement dans les environnements électroniques où la température dépasse parfois les 60 °C en fonctionnement.
Petites séries en PETG : seuils, délais et organisation de la production
La question du seuil de rentabilité est centrale pour toute PME qui envisage une commande de série. Pour les PME qui envisagent de lancer des petites séries en impression 3D, il est essentiel de comprendre les seuils de rentabilité et les délais de production propres au marché romand.
De 1 à 10 pièces : c'est le territoire naturel de l'impression 3D. Le coût unitaire est plus élevé qu'en grande série, mais le délai est minimal et aucun outillage n'est nécessaire. Une pièce de taille moyenne (volume 100 cm³) revient généralement entre 15 et 40 CHF selon la complexité géométrique et le remplissage.
De 10 à 100 pièces : la rentabilité de l'impression 3D reste très bonne. Un prestataire structuré peut optimiser le nesting (disposition des pièces sur le plateau) pour faire tenir plusieurs pièces par impression et réduire le coût unitaire. À ce volume, l'impression 3D est souvent 3 à 5 fois moins chère que la première injection.
Au-delà de 200-300 pièces identiques : selon la géométrie, l'injection plastique ou le thermoformage commencent à devenir compétitifs sur le coût unitaire, mais le PETG reste pertinent pour les géométries complexes, les matières spécifiques ou les délais courts.
En termes de délais, un atelier local bien équipé livre des pièces PETG standards en 48 heures pour des commandes urgentes, et en 5 à 7 jours ouvrables pour des séries organisées. La proximité géographique élimine également les aléas douaniers et les délais de transport transfrontalier — un avantage réel pour les approvisionnements critiques.
Comment préparer votre fichier CAO pour une impression PETG réussie
Un fichier CAO bien préparé est la première condition d'une pièce réussie. Voici les points à vérifier avant d'envoyer votre commande.
Format de fichier : exportez en STL (résolution fine, déviations angulaires < 0,5°) ou en STEP pour permettre au prestataire d'adapter l'orientation sans perte de qualité. Le STEP est préférable dès lors que votre pièce comporte des surfaces courbes.
Épaisseurs minimales : en PETG FDM, prévoyez une épaisseur de paroi minimale de 1,2 mm (soit 3 × 0,4 mm de largeur d'extrusion). En dessous, les parois ne sont pas fiables mécaniquement.
Zones de serrage et d'assemblage : indiquez clairement les cotes fonctionnelles critiques dans un document d'accompagnement. Un bon prestataire appliquera les compensations nécessaires ou vous proposera un retour sur les zones à risque avant de lancer l'impression.
Orientation et supports : évitez les porte-à-faux supérieurs à 45° sans en parler à votre prestataire. Les supports d'impression en PETG laissent des marques de surface qu'une reprise manuelle peut corriger, mais il vaut mieux les anticiper.
Finitions souhaitées : précisez si la pièce doit être lisse (ponçage, peinture), résistante à un produit chimique spécifique, ou si elle sera en contact alimentaire — ces exigences conditionnent le choix du filament et les paramètres d'impression. Si vos pièces exigent une résistance à l'abrasion ou à la fatigue supérieure à ce que le PETG peut offrir, des matériaux alternatifs comme le Nylon PA12 méritent d'être évalués dans votre cahier des charges.
Choisir un prestataire local en Suisse romande : les bons critères
La proximité ne suffit pas. Voici les critères concrets pour évaluer un atelier de fabrication numérique local.
Transparence sur les paramètres : un bon prestataire vous indique la hauteur de couche, le taux de remplissage et le nombre de périmètres utilisés pour votre pièce. Ces données conditionnent directement les propriétés mécaniques — vous avez le droit de les connaître.
Gestion des matériaux : les filaments PETG doivent être stockés sous vide et séchés avant usage. Demandez comment le prestataire gère son stock de matière.
Capacité de modélisation : si votre fichier CAO n'est pas prêt ou doit être adapté, votre prestataire doit pouvoir proposer un service de modélisation ou de reverse engineering — en particulier si vous partez d'une pièce physique à reproduire.
Délais et traçabilité : un atelier professionnel confirme ses délais par écrit et vous tient informé en cas d'aléa. La réactivité locale est un avantage réel par rapport aux plateformes de sous-traitance internationales.
Combinaison de technologies : pour des pièces complexes associant impression 3D, gravure laser ou usinage CNC, un atelier polyvalent vous évite les interfaces entre plusieurs sous-traitants — et réduit les risques de défaut de coordination.
FAQ
Le PETG est-il adapté aux pièces en contact alimentaire ?
Certains filaments PETG sont formulés pour être compatibles avec un usage alimentaire, mais ce n'est pas automatique. La composition du filament, l'absence de porosité de surface et l'absence de colorants non certifiés sont des critères à vérifier pour chaque usage. Si votre application implique un contact direct avec des aliments, demandez explicitement un filament food-safe certifié et envisagez une finition de surface adaptée.
Quelle est la différence entre impression PETG et SLA pour des pièces fonctionnelles ?
L'impression FDM en PETG offre de bonnes propriétés mécaniques, des volumes importants et des coûts maîtrisés pour les petites séries. La SLA (résine) donne des surfaces très lisses et des détails fins, mais les pièces en résine standard sont généralement plus fragiles et moins résistantes à la chaleur. Pour des pièces fonctionnelles soumises à des contraintes mécaniques réelles, le PETG FDM reste le choix le plus adapté dans la majorité des cas PME.
Peut-on assembler des pièces PETG par collage ou soudage ?
Oui. Le PETG se colle efficacement avec des adhésifs cyanoacrylate (SuperGlue) ou des résines époxy à deux composants. Il peut également être soudé par friction ou avec un fil PETG et un fer à souder, une technique utile pour réparer une pièce ou assembler des sous-ensembles volumieux. Les surfaces collées bénéficient d'un léger ponçage préalable pour améliorer l'adhérence.
Combien de temps dure une pièce PETG dans un environnement extérieur ?
Le PETG présente une bonne résistance aux UV comparé au PLA, mais reste inférieur à l'ASA ou au PETG-CF (renforcé carbone) pour les expositions prolongées. En extérieur suisse, une pièce PETG non peinte peut tenir plusieurs années sans dégradation mécanique notable si elle n'est pas exposée à des contraintes thermiques extrêmes. Pour une durabilité maximale en extérieur, une protection UV (vernis, peinture) est recommandée.
Conclusion
Le PETG est un matériau mature, fiable et économiquement pertinent pour les PME de Suisse romande qui ont besoin de pièces fonctionnelles sans les délais et les coûts de l'outillage industriel. Il couvre la grande majorité des usages — de la pièce de remplacement urgente à la petite série de composants mécaniques — avec une précision et une répétabilité qui répondent aux exigences d'un contexte industriel sérieux.
Si vous avez un projet de pièces fonctionnelles en PETG, que vous partiez d'un fichier CAO finalisé ou d'une idée encore à modéliser, Pi-Box vous accompagne de la conception à la livraison depuis Valeyres-sous-Rances. Délai express 48 h, transparence totale sur les paramètres, et huit technologies disponibles dans un seul atelier. Soumettez votre projet à Pi-Box et recevez une réponse concrète sous 24 heures.