Charnière imprimée en 3D : film, axe ou TPU pour votre prototype
Charnière imprimée en 3D pour un prototype : charnière film, axe imprimé en place, axe métallique ou TPU. Matériaux, jeu, orientation et essais avant la série.
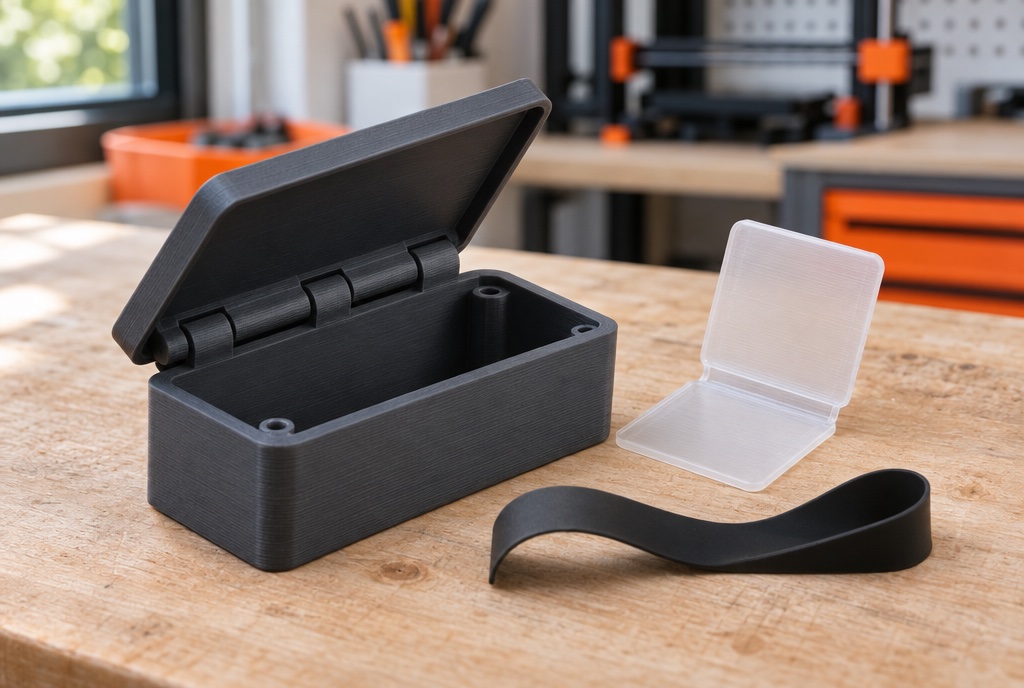
Une charnière imprimée en 3D se conçoit de trois façons pour un prototype : une charnière film, fine lame souple en polypropylène ou en nylon ; une charnière à axe imprimée d'une seule pièce, avec un jeu d'au moins 0,3 mm ; ou une charnière à axe métallique rapporté, la plus durable. Le PLA convient pour quelques ouvertures, pas pour un usage répété.
Couvercle de boîtier électronique, trappe d'accès à une pile, étui, emballage pliable, capot de machine : dès qu'une pièce s'ouvre, la charnière devient le point qui casse en premier. Ce guide s'adresse aux bureaux d'études, designers produit et ateliers de Suisse romande qui veulent un prototype dont la charnière se comporte comme prévu, sans multiplier les itérations.
Sommaire
- Quelle charnière choisir pour votre prototype ?
- Ce que la charnière film injectée nous apprend
- Imprimer une charnière film : épaisseur, orientation, matériau
- La charnière à axe imprimée d'une seule pièce
- Axe métallique ou vis : la charnière démontable
- La charnière souple en TPU : quand la pièce doit encaisser
- Tester la charnière d'un prototype en une itération
Quelle charnière choisir pour votre prototype ?
Le bon choix dépend de trois questions : combien de fois la pièce s'ouvrira, ce que vous cherchez à valider (le geste, l'encombrement ou la tenue dans le temps) et le procédé prévu pour la série. Une charnière qui doit être injectée en polypropylène plus tard ne se prototype pas comme une charnière de capot vissée.
| Type de charnière | Principe | Matériaux adaptés | Usage typique | Limite principale |
|---|---|---|---|---|
| Charnière film | Fine lame souple entre deux parois rigides | Polypropylène, nylon | Couvercle, étui, emballage pliable | Endurance d'une pièce imprimée bien inférieure à celle d'une pièce injectée |
| Axe imprimé en place | Charnons et axe imprimés ensemble, avec un jeu | PETG, nylon, PLA pour un essai | Trappe, couvercle de maquette | Usure du plastique contre le plastique |
| Axe métallique rapporté | Charnons imprimés, goupille ou vis en acier | PETG, nylon, ASA | Capot, porte de boîtier, usage fréquent | Une pièce de plus à monter |
| Bande souple en TPU | Lame élastomère fixée sur deux pièces rigides | TPU | Trappe protégée, pièce qui subit des chocs | Pli moins net, impression plus lente |
Pour un premier prototype qui sert surtout à valider un geste ou un encombrement, l'axe imprimé en place suffit souvent. Dès que le prototype part chez un utilisateur ou sur une machine, l'axe métallique rapporté est le choix le plus sûr.
Ce que la charnière film injectée nous apprend
La charnière film est la référence en série : une lame de polypropylène de quelques dixièmes de millimètre qui relie le couvercle au corps d'un flacon ou d'une boîte. Un document de conception publié pour un cours du MIT explique pourquoi elle tient : le polypropylène, partiellement orienté par l'écoulement dans le moule, est étiré lors des premières flexions, ce qui augmente fortement sa résistance.
Le même document indique qu'aucun essai n'a usé une charnière en polypropylène homopolymère bien conçue et bien moulée, les essais étant en général arrêtés vers un million de flexions. Il qualifie déjà d'épaisse une charnière de 0,38 mm, signale que les charges allongées (talc, mica, fibres de verre) dégradent fortement la durée de vie, et que le soleil direct la réduit aussi.
Pour votre prototype, la conséquence est claire : une charnière film imprimée n'a pas cette orientation de la matière. Elle valide la géométrie, le pli et le geste d'ouverture, pas l'endurance de la future pièce injectée. C'est l'un des points que nous détaillons dans notre guide sur le prototype imprimé en 3D avant un moule d'injection.
Imprimer une charnière film : épaisseur, orientation, matériau
En impression par dépôt de fil, l'épaisseur de la lame se compte en couches entières. Avec une hauteur de couche de 0,2 mm, deux couches donnent 0,4 mm et trois couches 0,6 mm : la lame imprimée est donc plus épaisse qu'une charnière injectée, et plus raide. Une lame d'une seule couche est trop fragile pour être fiable.
L'orientation compte autant que l'épaisseur. La pièce s'imprime à plat, la charnière dans le plan du plateau, pour que le pli travaille dans les couches et non en les séparant. C'est la même logique que pour un clip, expliquée dans notre article sur le clip snap-fit imprimé en 3D ; des raccords arrondis entre la lame et les parois évitent d'y concentrer la contrainte.
Côté matériau, deux candidats :
- Le polypropylène. Selon la fiche matériau de Prusa, le PP pur est pliable et translucide en couches fines, mais il se déforme beaucoup et adhère très mal au plateau. Les fabricants y ajoutent des fibres de carbone ou de verre pour limiter la déformation ; or le document du MIT cité plus haut range les fibres de verre parmi les charges qui dégradent la charnière. Un PP chargé s'imprime mieux, mais se teste avant d'être retenu pour une charnière film.
- Le nylon. Toujours selon Prusa, le polyamide est tenace en volume et reste souple en couches fines, avec une très bonne adhésion entre couches. Il est en revanche très hygroscopique : un fil humide fait des bulles et des couches irrégulières, ce qui se paie sur une lame aussi fine.
La charnière à axe imprimée d'une seule pièce
La charnière imprimée en place sort de la machine déjà montée : charnons et axe sont imprimés ensemble, séparés par un jeu. Prusa, dans son guide de modélisation pour l'impression 3D, cite justement la charnière en exemple et donne un point de départ d'au moins 0,3 mm de jeu pour des pièces mobiles.
Le même guide précise qu'il n'existe pas de valeur universelle : le jeu dépend du matériau, de l'orientation, de la géométrie et des réglages de la machine. Concrètement, si l'axe est trop serré, les charnons se soudent ; s'il est trop large, le couvercle flotte. Notre guide des tolérances d'assemblage des pièces imprimées en 3D détaille cette logique.
Quelques règles de conception évitent les mauvaises surprises :
- des faces coniques entre l'axe et les charnons plutôt que des surplombs à plat, pour imprimer sans support à l'intérieur de la charnière ;
- une première rotation à la main dès la sortie du plateau, pour libérer l'axe ;
- des charnons assez larges, car c'est leur paroi qui casse en premier sous un effort latéral.
Le PLA convient à un essai de geste. Sa fiche chez Prusa le réserve aux modèles de concept, aux prototypes et aux objets peu sollicités, et rappelle qu'il ramollit et se déforme au-delà de 60 °C : un couvercle en PLA oublié derrière un pare-brise en été ne reste pas droit.
Axe métallique ou vis : la charnière démontable
Pour un prototype qui s'ouvre souvent, la solution la plus robuste reste la plus simple : des charnons imprimés et un axe en acier, goupille ou vis. Le métal ne s'use pas contre le plastique comme un axe imprimé, et la charnière se démonte pour changer le couvercle entre deux itérations.
Le diamètre du trou se calcule à partir du diamètre réel de l'axe, mesuré, auquel on ajoute un jeu choisi selon la fonction : rotation libre pour un couvercle, serrage pour immobiliser l'axe dans l'un des charnons. Comme pour la charnière imprimée en place, ce jeu se valide sur une éprouvette avec plusieurs diamètres, imprimée dans la même orientation que la pièce.
Si l'axe est une vis, l'écrou ou le filetage ne doit pas reposer sur le plastique seul. Un insert métallique posé à chaud dans le charnon tient bien mieux au fil des démontages ; nous l'expliquons dans notre article sur l'insert fileté en impression 3D.
La charnière souple en TPU : quand la pièce doit encaisser
Une bande de TPU fixée entre deux pièces rigides donne une charnière qui absorbe les chocs et tolère un mauvais alignement. Le pli est moins net, mais le couvercle ne casse pas si on le force.
La fiche de Prusa sur les matériaux flexibles rappelle les contraintes : impression lente, vitesse typique de 20 mm/s, et filament sensible à l'humidité. La bande se fixe par vis, par clip ou par une rainure dans les pièces rigides. Pour choisir la dureté selon l'usage, notre guide sur l'impression 3D en TPU pour joints et amortisseurs donne des repères.
En résine, la prudence est de mise. Les résines rigides se prêtent mal à la flexion répétée : Formlabs écrit par exemple que sa High Temp Resin n'a presque pas de souplesse et ne convient ni aux clips ni aux charnières film. Pour une charnière en résine, on part d'une résine annoncée comme souple ou tenace par son fabricant, fiche technique à l'appui.
Tester la charnière d'un prototype en une itération
La charnière est la zone où les itérations se multiplient. Pour l'éviter, on imprime dans le même lot la pièce et une éprouvette qui fait varier un seul paramètre : épaisseur de lame, jeu de l'axe ou diamètre du trou. Une seule itération suffit alors à retenir la bonne valeur.
Pour que l'essai serve, il faut dire ce qu'il doit valider :
- le geste : angle d'ouverture, effort, maintien en position ouverte ;
- l'encombrement : passage des câbles, débattement du couvercle, accès aux vis ;
- l'environnement : chaleur, humidité, soleil, produits de nettoyage ;
- le nombre d'ouvertures visé, même approximatif.
Joignez à votre demande le fichier STEP, l'usage de la pièce et ces quatre informations. Le délai de 48 heures est notre positionnement pour un prototype ; le délai réel se confirme au devis, selon la pièce et la disponibilité des machines.
FAQ
Quel filament choisir pour une charnière imprimée en 3D ?
Pour une charnière film, le polypropylène et le nylon sont les candidats naturels : tous deux restent souples en couches fines. Le PP se déforme beaucoup à l'impression et le nylon craint l'humidité. Pour une charnière à axe, le PETG ou le nylon conviennent ; avec un axe métallique rapporté, le matériau des charnons compte moins que leur épaisseur.
Peut-on imprimer une charnière en PLA ?
Oui pour valider un geste ou un encombrement, avec une charnière à axe ou un axe métallique. Non pour une charnière film sollicitée : le PLA est fait pour les modèles de concept et les pièces peu sollicitées, et il ramollit au-delà de 60 °C. Pour une pièce qui s'ouvre tous les jours ou reste dans un véhicule, choisissez un autre matériau.
Quel jeu laisser pour une charnière imprimée en place ?
Prusa donne un point de départ d'au moins 0,3 mm entre pièces mobiles, en précisant qu'aucune valeur n'est universelle. Le bon jeu dépend du matériau, de l'orientation et de la machine. La méthode fiable consiste à imprimer une éprouvette avec plusieurs jeux, dans l'orientation de la pièce finale, puis à garder le plus petit qui tourne librement.
Une charnière film imprimée tient-elle autant qu'une charnière injectée ?
Non. Une charnière film injectée en polypropylène doit sa tenue à l'orientation de la matière créée par le moulage et les premières flexions : un document de conception du MIT rapporte des essais arrêtés vers un million de flexions sans usure. Une charnière imprimée n'a pas cette orientation ; elle valide la forme et le pli, pas l'endurance de la série.
Conclusion
Une charnière de prototype se choisit selon ce qu'elle doit prouver. La charnière film imprimée valide la forme d'une future pièce injectée, l'axe imprimé en place valide un geste en une seule impression, l'axe métallique rapporté tient un usage répété et la bande en TPU encaisse les chocs.
Vous avez un couvercle, une trappe ou un étui à prototyper ? Envoyez votre fichier pour un devis sur pi-box.ch : nous vous indiquons le type de charnière, le matériau et l'orientation retenus, avec leurs raisons.