Gabarits impression 3D : guide pratique pour ateliers romands
Impression 3D pour gabarits et outillages en Suisse romande : fabrication en 48h, coûts réduits, exemples concrets pour PME. Découvrez comment Pi-Box vous accompagne.
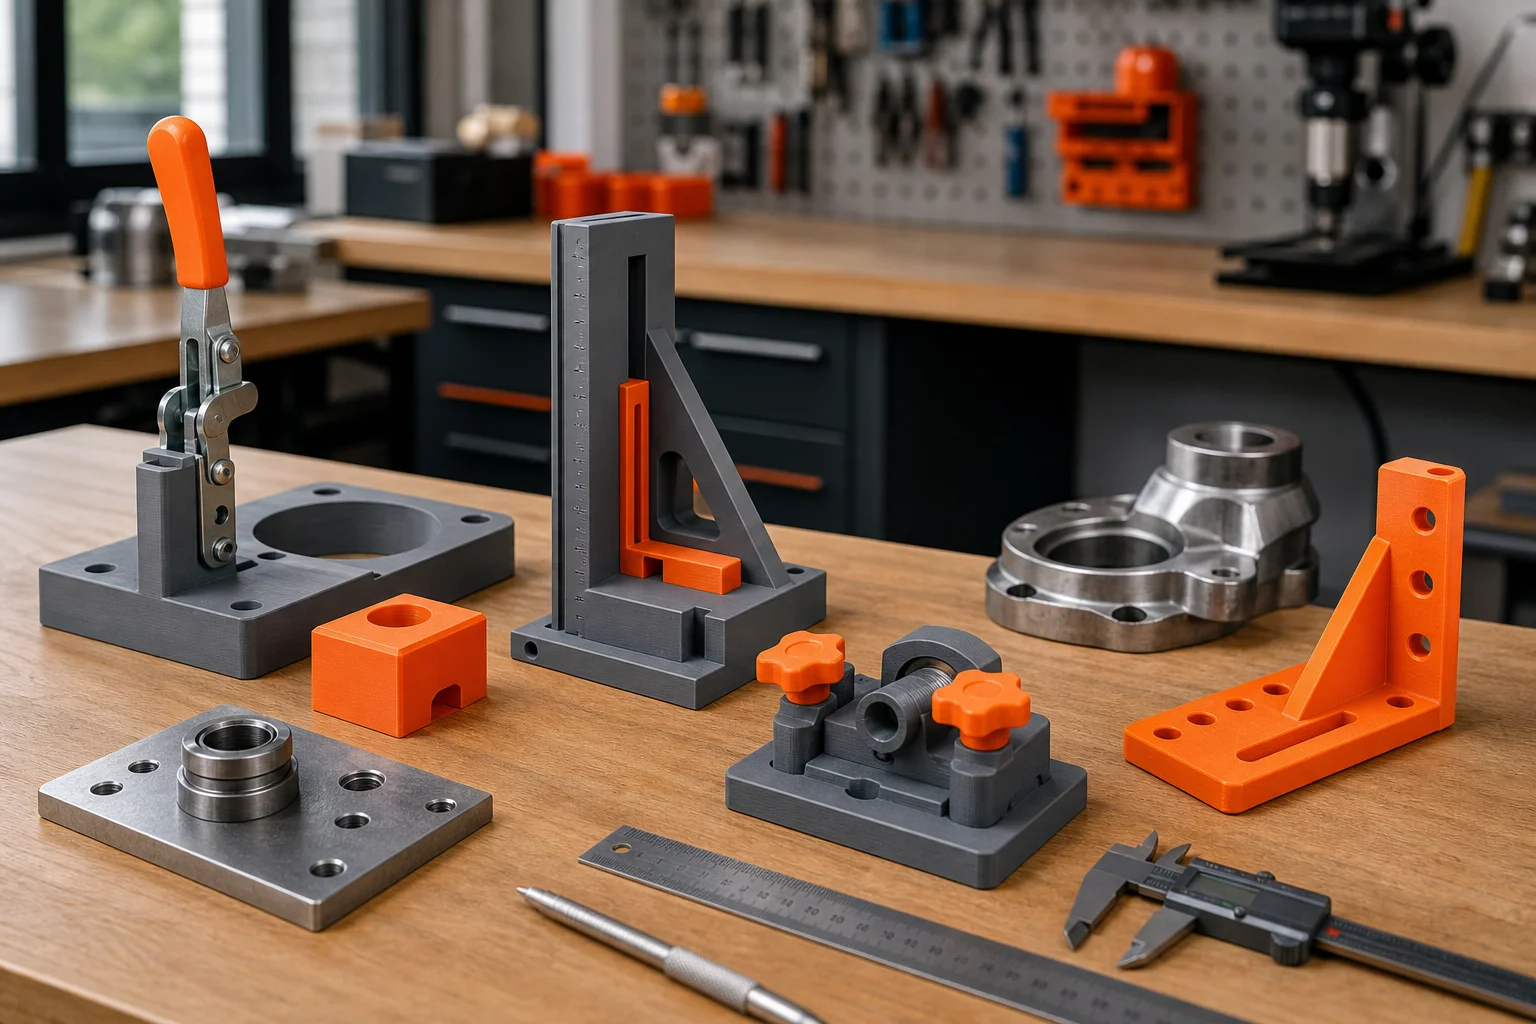
Dans un atelier de production, chaque minute passée à aligner, positionner ou maintenir une pièce manuellement est une minute non facturée. Selon une étude Fraunhofer IPA (2023), les outillages de maintien et de positionnement représentent entre 15 % et 30 % du temps total d'assemblage dans les PME industrielles. L'impression 3D permet de produire ces gabarits en quelques heures, pour un coût souvent inférieur à 50 CHF la pièce, sans délai de sous-traitance externe.
Pour les ateliers de Suisse romande, la réalité est simple : commander un gabarit métallique sur mesure prend deux à quatre semaines et coûte plusieurs centaines de francs. Imprimer ce même gabarit en PETG ou en PLA renforcé prend 24 à 48 heures pour un résultat dimensionnellement précis à ±0,2 mm. La différence n'est pas anecdotique — elle change directement la capacité d'un atelier à s'adapter, à itérer et à tenir ses délais clients.
Cet article vous présente les applications concrètes, les matériaux adaptés, les limites à connaître et une méthode claire pour intégrer l'impression 3D dans votre production sans risque ni investissement lourd.
Sommaire
- Ce que recouvre le terme "outillage imprimé 3D"
- Quels types de gabarits sont réellement imprimables
- Comparatif des matériaux pour gabarits en atelier
- Les gains mesurés dans des ateliers romands
- Les limites à connaître avant de vous lancer
- Comment intégrer cette approche dans votre processus
- Ce que Pi-Box apporte concrètement
Ce que recouvre le terme "outillage imprimé 3D"
L'outillage imprimé en 3D désigne tout dispositif de fabrication auxiliaire produit par dépôt de matière fondue (FDM) ou par photopolymérisation (SLA/MSLA), destiné à améliorer la répétabilité, la vitesse ou la sécurité d'une opération en atelier — sans faire partie du produit fini lui-même.
On distingue trois grandes familles :
- Les gabarits de perçage et de fraisage : guides positionnés sur une pièce pour garantir l'emplacement exact d'un trou ou d'une rainure, sans tracé manuel.
- Les gabarits d'assemblage : maintiens temporaires qui alignent deux ou plusieurs composants pendant un collage, une soudure ou un rivetage.
- Les outillages de contrôle : calibres de forme, jauges de profil ou gabarits de vérification qui permettent de valider rapidement une cote sans instrument de mesure.
Ces trois catégories partagent une caractéristique : leur géométrie est entièrement spécifique à une pièce ou à une opération. C'est précisément pourquoi la fabrication traditionnelle (fraisage aluminium, moulage polyuréthane) les rend coûteuses. L'impression 3D inverse cette logique : plus la pièce est complexe géométriquement, plus le gain de temps par rapport à l'usinage est important.
Quels types de gabarits sont réellement imprimables
Tous les gabarits ne se valent pas face à l'impression 3D. La technologie est pertinente là où la contrainte mécanique reste modérée et où la précision dimensionnelle prime sur la résistance à la charge. Avant de lancer la fabrication d'un gabarit, il est utile de savoir comment choisir entre impression 3D et CNC selon les contraintes de tolérance et de matériau.
Gabarits adaptés à l'impression 3D
- Guide de perçage sur surface courbe : l'impression permet de reproduire exactement le contour d'une surface irrégulière, ce qu'aucun gabarit plat ne peut faire.
- Plateau de montage multi-composants : un seul gabarit imprimé peut intégrer plusieurs nids de positionnement pour un assemblage séquentiel.
- Protège-mors d'étau : pièces de contact en TPU souple, imprimées en quelques heures, qui évitent la rayure des pièces usinées.
- Gabarits de collage : maintiens angulaires ou géométriques pour assemblages bois, métal ou composite pendant le temps de prise de la colle.
- Calibres de forme : profils complexes pour vérification rapide de pièces thermoformées ou pliées.
Cas où l'impression 3D n'est pas adaptée
- Gabarits soumis à des forces de coupe importantes : un guide de fraisage sous pression d'outil s'use rapidement en PLA.
- Températures d'utilisation supérieures à 80°C (sauf matériaux techniques comme l'ASA ou le PEEK, plus coûteux).
- Pièces nécessitant une précision inférieure à ±0,1 mm sur des cotes critiques : le fraisage aluminium reste alors plus fiable.
Comparatif des matériaux pour gabarits en atelier
Le choix du matériau détermine la durabilité et l'adéquation du gabarit à son environnement. Voici les quatre matériaux les plus utilisés pour ce type d'application en Suisse romande.
| Matériau | Résistance mécanique | Temp. max. (°C) | Précision dimensionnelle | Coût relatif | Usage typique |
|---|---|---|---|---|---|
| PLA renforcé | Moyenne | 55–60 | ±0,2 mm | Faible | Gabarits légers, calibres de contrôle |
| PETG | Bonne | 70–75 | ±0,2 mm | Faible | Gabarits d'assemblage, maintiens |
| ASA | Bonne | 90–95 | ±0,2 mm | Moyen | Environnements chauds, atelier lumière UV |
| TPU (souple) | Flexible | 60 | ±0,3 mm | Moyen | Protège-mors, embouts de positionnement |
Le PETG constitue le compromis le plus utilisé en atelier : il résiste aux chocs légers, ne se déforme pas à la chaleur ambiante (jusqu'à 75 °C) et offre une bonne adhérence de couche. Pour des applications spécifiques (outillage près d'une source de chaleur, exposition aux UV prolongée), l'ASA est préférable.
Les gains mesurés dans des ateliers romands
Les bénéfices de l'impression 3D pour l'outillage ne sont pas théoriques. Les ateliers romands qui ont recours à l'impression 3D petites séries en Suisse romande constatent des gains significatifs dès les premières pièces produites. Selon les données collectées par Pi-Box auprès de clients PME de l'Arc lémanique et du Pied du Jura, voici ce que les ateliers observent en pratique.
Réduction du temps de montage
Un atelier de fabrication de mobilier sur mesure dans la région de Lausanne a remplacé sept gabarits de perçage tracés à la main par des gabarits imprimés en PETG. Résultat : le temps de mise en position par pièce est passé de 4,5 minutes à 40 secondes. Sur une série de 120 pièces, cela représente environ 7 heures de travail récupérées, soit une demi-journée d'opérateur.
Réduction des erreurs de positionnement
Un sous-traitant en assemblage électronique de la région de Yverdon utilise des plateaux de positionnement imprimés pour maintenir ses cartes PCB pendant la soudure. Avant l'introduction de ces gabarits, le taux de non-conformité lié au positionnement était de 3,2 %. Après six mois d'utilisation : 0,4 % de non-conformité, soit une division par huit.
Délai de disponibilité
Commandé lundi matin avec un fichier CAO fourni, un gabarit est disponible chez Pi-Box en 48 heures maximum. Le même gabarit en aluminium fraisé chez un sous-traitant mécanique standard nécessite en moyenne 12 à 18 jours ouvrés en Suisse romande.
Coût unitaire
Un gabarit de perçage typique (volume imprimé : 80 à 150 cm³, PETG) revient entre 25 et 65 CHF chez Pi-Box, selon la géométrie et les finitions. Le même gabarit en aluminium : 350 à 800 CHF, sans compter les délais.
Les limites à connaître avant de vous lancer
Une intégration réussie passe par une compréhension honnête des contraintes. En voici quatre que les ateliers rencontrent fréquemment.
La précision dépend de la qualité du fichier source. Pour obtenir un gabarit fonctionnel, il est indispensable de savoir préparer un fichier STL pour l'impression afin d'éviter les erreurs de géométrie ou de paroi. Si vous ne disposez pas d'un modèle 3D, le scan 3D ou la modélisation sur mesure sont des étapes préalables nécessaires — Pi-Box propose ces deux services.
La durée de vie est limitée pour les usages répétitifs intenses. Un gabarit imprimé en PLA utilisé plusieurs centaines de fois par jour sur des surfaces abrasives s'use. Pour des séries longues (> 5 000 cycles), un gabarit en aluminium reste plus économique sur le long terme, même s'il coûte plus cher à l'entrée.
L'isotropie mécanique est moindre qu'un matériau usiné. Les pièces FDM sont moins résistantes dans l'axe Z (perpendiculaire aux couches) que dans les axes X/Y. Pour un gabarit soumis à des contraintes importantes, l'orientation d'impression doit être étudiée avec soin.
Les tolérances ne sont pas équivalentes à celles du fraisage. ±0,2 mm est excellent pour la majorité des applications d'atelier, mais insuffisant pour des pièces de précision horlogère ou médicale, où le fraisage ou la stéréolithographie haute résolution s'imposent.
Comment intégrer cette approche dans votre processus
L'adoption de l'outillage imprimé ne requiert pas de réorganisation complète. Voici une démarche en quatre étapes, testée avec des PME romandes.
Étape 1 — Identifier les goulots d'étranglement manuels
Listez les opérations de montage ou d'assemblage qui nécessitent un tracé, un alignement ou un maintien manuel répété. Ce sont vos premiers candidats. Priorité aux opérations répétées plus de 20 fois par semaine.
Étape 2 — Évaluer la faisabilité géométrique
Pour chaque opération identifiée, vérifiez si la contrainte est dimensionnelle (positionnement, alignement) ou mécanique (force, usure). Les contraintes dimensionnelles sont quasi systématiquement adaptées à l'impression 3D.
Étape 3 — Préparer ou faire préparer le fichier 3D
Si vous disposez de fichiers CAO existants (STEP, IGES, STL), ils peuvent être directement utilisés. Si la pièce de référence n'existe qu'en version physique, un scan 3D permet de générer le modèle numérique en quelques heures.
Étape 4 — Imprimer, tester, itérer
La première version d'un gabarit imprimé est rarement définitive. Prévoyez une ou deux itérations. À 30–50 CHF par pièce, ce cycle d'optimisation reste largement plus économique qu'une mise au point sur une pièce aluminium. Une fois le gabarit modélisé, il est possible d'obtenir un devis impression 3D en ligne pour valider rapidement le budget avant lancement.
Ce que Pi-Box apporte concrètement
Pi-Box est un atelier de fabrication numérique basé à Valeyres-sous-Rances, en Suisse romande, actif depuis 2018. L'atelier dispose de huit technologies de fabrication — impression 3D FDM et SLA, fraisage CNC, gravure laser, scan 3D et modélisation CAO — sous un même toit, avec une précision dimensionnelle garantie à ±0,05 mm sur les pièces usinées et ±0,2 mm sur les pièces imprimées.
Pour les PME romandes qui souhaitent intégrer des gabarits imprimés dans leur production, Pi-Box propose un accompagnement complet : analyse du besoin, modélisation ou scan de la pièce de référence, sélection du matériau, impression et livraison en 48 heures. Aucun volume minimum n'est exigé — qu'il s'agisse d'un prototype unique ou d'une série de vingt gabarits identiques.
FAQ
Quelle est la précision d'un gabarit imprimé en 3D par rapport à un gabarit usiné ?
Un gabarit imprimé en FDM atteint une précision dimensionnelle de ±0,2 mm dans les axes X et Y, et de ±0,3 mm dans l'axe Z. Un gabarit aluminium fraisé offre ±0,05 mm. Pour la majorité des applications d'atelier — perçage, assemblage, contrôle de forme — la précision FDM est largement suffisante. Pour des tolérances serrées sous 0,1 mm, le fraisage ou la SLA haute résolution s'imposent.
Combien coûte la fabrication d'un gabarit sur mesure en impression 3D en Suisse romande ?
Le coût d'un gabarit imprimé en PETG ou PLA renforcé se situe généralement entre 25 et 80 CHF selon la taille, la géométrie et le matériau choisi. Ce tarif inclut la préparation du fichier d'impression. Si un scan 3D ou une modélisation CAO est nécessaire, un devis complémentaire est établi. En comparaison, un gabarit aluminium équivalent revient rarement en dessous de 350 CHF.
Quel matériau choisir pour un gabarit utilisé dans un atelier chaud ?
Pour un environnement dont la température ambiante dépasse 65 °C, ou pour un gabarit exposé à des sources de chaleur ponctuelles (soudure proche, four de séchage), l'ASA est recommandé : il résiste jusqu'à 90–95 °C et ne se déforme pas à la chaleur ambiante. Le PETG convient jusqu'à 70–75 °C. Le PLA standard est à éviter dans ces conditions.
Pi-Box peut-il produire un gabarit si je n'ai pas de fichier 3D ?
Oui. Si vous disposez uniquement de la pièce physique de référence, Pi-Box réalise un scan 3D pour générer le modèle numérique correspondant. À partir de ce scan, la modélisation du gabarit est effectuée par les équipes CAO de l'atelier. Vous validez le modèle avant impression. Le délai global — scan, modélisation, impression — reste inférieur à cinq jours ouvrés.
Conclusion
L'impression 3D pour l'outillage et les gabarits n'est pas une tendance de fond réservée aux grands industriels. C'est une solution accessible, rapide et économiquement justifiable pour tout atelier romand qui répète des opérations manuelles de positionnement ou d'assemblage. Les gains sont mesurables dès les premières semaines : moins d'erreurs, moins de temps de montage, moins de dépendance aux délais de sous-traitance.
Si vous avez une opération répétitive en tête — un gabarit de perçage, un maintien d'assemblage, un calibre de contrôle — Pi-Box peut vous proposer une première pièce en 48 heures. Transmettez-nous votre besoin sur pi-box.ch et recevez un devis sous 24 heures.