Pièce mécanique introuvable en Suisse romande : que faire ?
Pièce mécanique introuvable en Suisse romande ? Impression 3D et usinage CNC permettent de la recréer en 48h. Guide concret pour PME et ateliers.
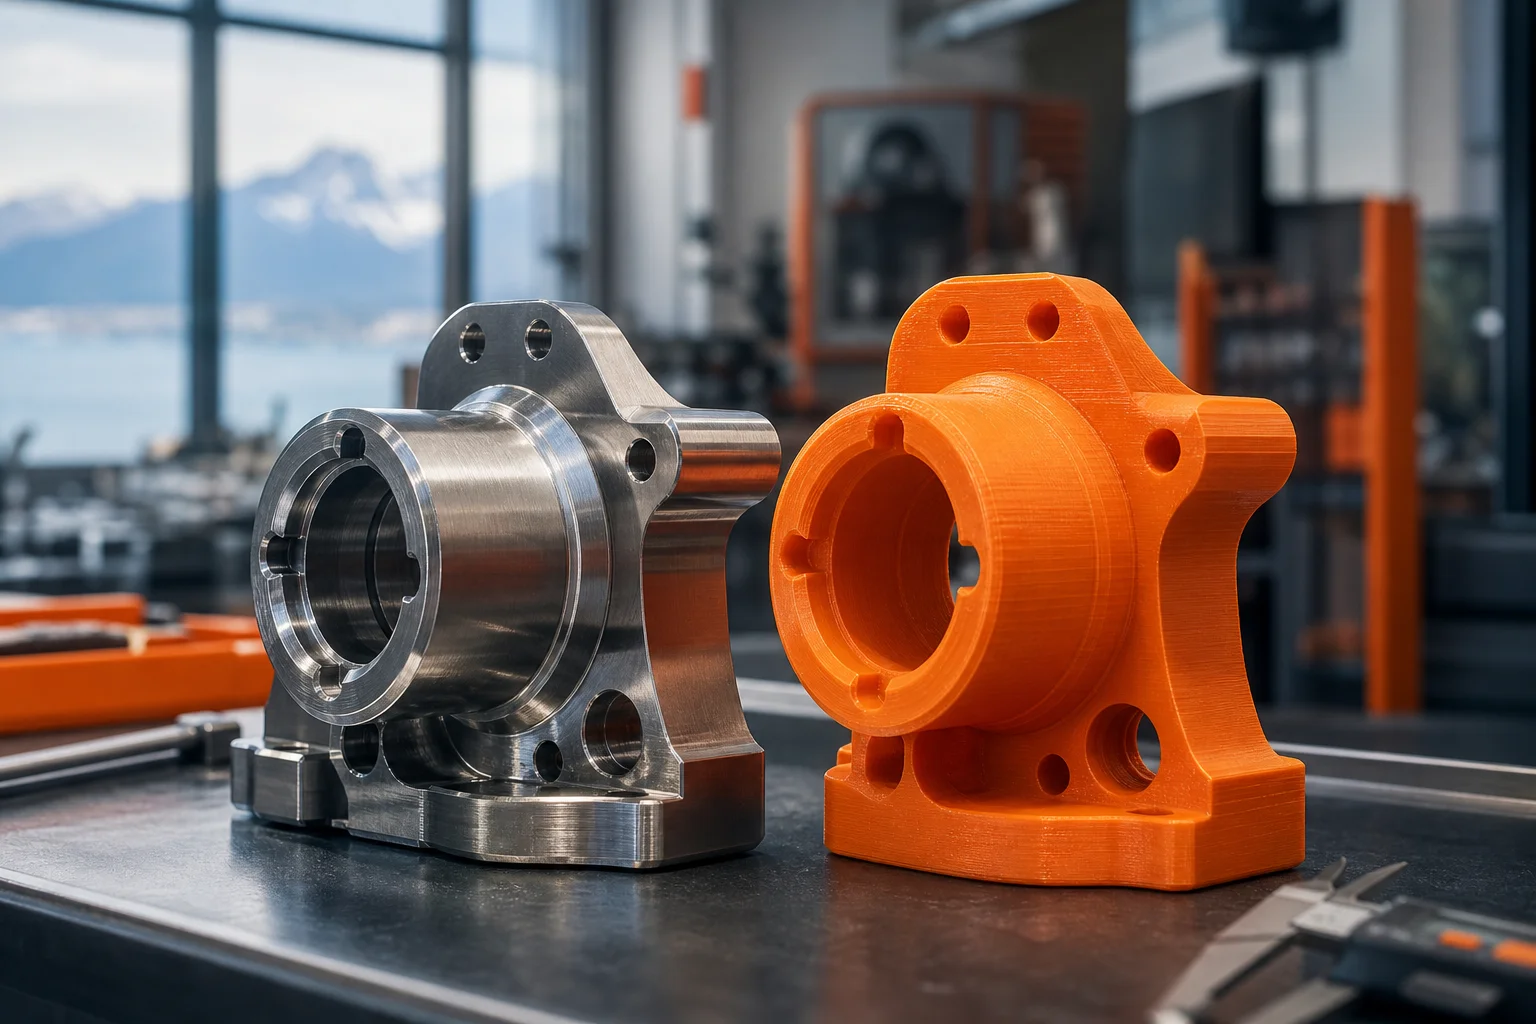
Une machine s'arrête. La pièce usée n'existe plus au catalogue. Le fabricant d'origine est liquidé, son revendeur ne la propose plus depuis dix ans. Ce scénario, des dizaines de PME et d'ateliers romands le vivent chaque année — et il coûte cher : selon une étude Swissmem de 2023, un arrêt de production non planifié revient en moyenne à 3 500 CHF par heure dans une PME industrielle suisse. La bonne nouvelle : l'impression 3D et l'usinage CNC permettent aujourd'hui de recréer une pièce mécanique introuvable en Suisse romande en 48 à 72 heures, à partir d'un simple scan ou d'un dessin technique.
Ce guide vous explique pas à pas comment identifier la meilleure technologie selon votre pièce, préparer votre demande pour obtenir un devis précis et éviter les erreurs qui rallongent les délais. Que vous soyez responsable de maintenance, chef d'atelier ou dirigeant de PME, vous repartirez avec une méthode claire et actionnable.
Sommaire
- Pourquoi une pièce mécanique devient-elle introuvable ?
- Impression 3D ou usinage CNC : quelle technologie pour votre pièce ?
- Comment documenter une pièce sans plan technique ?
- Les matériaux disponibles et leurs tolérances réelles
- Délais et coûts : ce qu'il faut anticiper
- Les erreurs fréquentes qui font échouer une commande
- Comment choisir le bon fabricant numérique en Suisse romande ?
Pourquoi une pièce mécanique devient-elle introuvable ?
Une pièce disparaît du marché pour trois raisons principales : l'obsolescence programmée (le fabricant cesse la production après 10 à 15 ans), la liquidation du constructeur d'origine, ou simplement l'arrêt des importations pour des volumes trop faibles. En Suisse, ce phénomène est amplifié par le tissu industriel local : de nombreuses machines en service dans les ateliers romands ont été fabriquées entre 1970 et 2000, une époque où les plans CAO n'existaient pas systématiquement sous forme numérique.
Trois situations typiques reviennent régulièrement :
- La pièce d'usure : engrenage, bague, excentrique — des éléments soumis à friction qui s'usent avant la machine elle-même.
- Le composant de structure : support, bride, carter — souvent en acier ou aluminium, rarement en stock chez les distributeurs généralistes.
- L'élément fonctionnel sur mesure : came, levier de commande, pignon non standard — conçu spécifiquement pour un modèle de machine en petite série.
Dans chacun de ces cas, la fabrication numérique à la demande est devenue la réponse la plus rapide et la plus économique disponible en Suisse romande.
Impression 3D ou usinage CNC : quelle technologie pour votre pièce ?
La question n'est pas de savoir laquelle est "meilleure", mais laquelle convient à votre pièce précise. Les deux technologies sont complémentaires, pas concurrentes.
L'impression 3D (FDM, SLA, SLS selon les matériaux) excelle pour les géométries complexes, les pièces creuses, les formes organiques et les prototypes de validation. La tolérance dimensionnelle atteint ±0,1 mm en SLA, ce qui couvre la majorité des pièces non-critiques.
L'usinage CNC (fraisage, tournage) est la référence pour les pièces métalliques soumises à de fortes contraintes mécaniques, les filetages précis et les tolérances serrées jusqu'à ±0,02 mm. Un arbre de transmission, un piston ou une douille de guidage nécessiteront presque toujours de l'usinage.
| Critère | Impression 3D | Usinage CNC |
|---|---|---|
| Tolérance typique | ±0,1 à 0,3 mm | ±0,02 à 0,1 mm |
| Matériaux principaux | PLA, PETG, Nylon, résine, TPU | Aluminium, acier, laiton, PEEK |
| Géométries complexes | Excellentes | Limitées par l'accès outil |
| Délai moyen (Suisse) | 24 à 48 h | 48 à 96 h |
| Coût pour 1 pièce | Faible à moyen | Moyen à élevé |
| Résistance mécanique | Moyenne à bonne | Très élevée |
| Idéal pour | Prototypes, pièces légères, formes complexes | Pièces de transmission, structures, filetages |
Pour une pièce soumise à des contraintes thermiques supérieures à 150°C, l'usinage CNC dans un matériau adapté (acier inox, aluminium 7075) ou l'impression en PEEK reste la seule option viable.
Comment documenter une pièce sans plan technique ?
C'est souvent le premier obstacle : vous avez la pièce cassée en main, mais aucun dessin. Voici la méthode en trois étapes que vous pouvez appliquer immédiatement.
Étape 1 : le scan 3D ou le relevé dimensionnel
Si la pièce est encore partiellement intacte, un scanner 3D produit un nuage de points que le fabricant convertit en fichier CAO exploitable. Chez Pi-Box, cette prestation est intégrée à la demande de fabrication. Si vous ne disposez pas du scanner, un relevé manuel précis (pied à coulisse, jauge de profondeur, gabarit d'angle) suffit pour des géométries simples.
Étape 2 : la prise de photos documentaire
Photographiez la pièce sous six angles au minimum (face, dessus, dessous, deux côtés, trois-quarts), avec un objet de référence de taille connue dans le cadre (une règle, une pièce de 1 CHF). Ces photos permettent au technicien de valider les proportions avant de lancer la modélisation.
Étape 3 : la description fonctionnelle
Précisez par écrit : quel mouvement la pièce effectue-t-elle ? Quelle charge supporte-t-elle ? Est-elle en contact avec des fluides, des graisses, des températures extrêmes ? Ces informations orientent directement le choix du matériau et du procédé. Un fabricant sérieux vous les demandera systématiquement — si ce n'est pas le cas, c'est un signal d'alerte.
Les matériaux disponibles et leurs tolérances réelles
Selon le standard ISO 2768, les tolérances générales pour l'usinage se divisent en quatre classes : fine (f), moyenne (m), grossière (g) et très grossière (v). La majorité des pièces mécaniques de remplacement relèvent de la classe moyenne (±0,1 mm sur les cotes inférieures à 30 mm).
Pour l'impression 3D industrielle, les matériaux les plus courants en Suisse romande sont :
- PLA / PETG : pièces non structurelles, maquettes, supports légers — résistance jusqu'à 60°C.
- Nylon (PA12) en SLS : pièces fonctionnelles, engrenages légers, charnières — résistance jusqu'à 110°C.
- Résine technique (SLA) : pièces de précision, gabarits, moules — tolérance ±0,05 mm.
- PEEK : environnements chimiques agressifs et températures jusqu'à 250°C — coût élevé, mais irremplaçable dans certaines applications.
Pour l'usinage CNC, les alliages les plus disponibles en Suisse sont l'aluminium 6061 et 7075 (légèreté, usinabilité), l'acier 1.4301 (inox standard) et le laiton CW614N (pièces de précision, contacts électriques).
Délais et coûts : ce qu'il faut anticiper
La fabrication d'une pièce unique n'obéit pas aux mêmes logiques tarifaires qu'une série industrielle. Voici les ordres de grandeur constatés en Suisse romande pour une pièce simple à moyenne complexité :
| Prestation | Délai indicatif | Fourchette de prix (CHF) |
|---|---|---|
| Impression 3D FDM (pièce < 15 cm) | 24 à 48 h | 50 – 150 |
| Impression 3D SLA haute précision | 48 à 72 h | 120 – 400 |
| Usinage CNC aluminium (pièce simple) | 48 à 96 h | 200 – 600 |
| Usinage CNC acier inox (pièce simple) | 72 à 120 h | 350 – 900 |
| Scan 3D + modélisation CAO | 24 à 48 h | 100 – 300 |
Ces fourchettes s'entendent pour une seule pièce, sans moule ni outillage spécifique. La mise en série (5 à 20 unités) réduit le coût unitaire de 30 à 50 % selon le procédé.
Point de vigilance : méfiez-vous des devis sans relevé dimensionnel préalable. Un prix annoncé sans connaissance précise de la géométrie sera inévitablement révisé à la hausse.
Les erreurs fréquentes qui font échouer une commande
Après plusieurs années d'accompagnement de PME romandes, voici les cinq erreurs les plus coûteuses en temps et en argent :
- Transmettre uniquement des photos sans cotes : le fabricant doit alors estimer — et les marges d'erreur s'accumulent.
- Omettre la contrainte thermique ou chimique : une pièce imprimée en PETG placée près d'un moteur à 90°C se déformera en quelques semaines.
- Demander le matériau sans décrire la fonction : le choix du matériau découle de l'usage, pas l'inverse.
- Confondre prototype et pièce de production : un premier exemplaire sert à valider la géométrie, pas nécessairement à remplacer définitivement la pièce d'origine.
- Négliger les finitions de surface : un état de surface Ra 3,2 µm suffit pour une pièce statique, mais une pièce en mouvement peut nécessiter un Ra 0,8 µm ou un traitement de surface complémentaire.
Comment choisir le bon fabricant numérique en Suisse romande ?
Quatre critères permettent de distinguer un partenaire fiable d'un simple prestataire en ligne :
La transparence tarifaire : le devis est détaillé, poste par poste, avec le matériau, le procédé et le délai clairement identifiés. Aucune surprise à la facturation.
La capacité de conseil technique : un bon fabricant numérique vous demande à quoi sert la pièce avant de vous proposer un procédé. Il vous déconseillera l'impression 3D si l'usinage est plus adapté — même si le coût est plus élevé pour lui.
Les technologies disponibles en interne : un atelier qui maîtrise à la fois l'impression 3D, l'usinage CNC, le scan 3D et la gravure laser peut optimiser la solution selon la pièce, sans sous-traiter chaque opération à un tiers.
La localisation et la réactivité : en Suisse romande, la proximité compte. Un interlocuteur joignable, un atelier visitable, un devis obtenu sous 24 heures — ce sont des indicateurs concrets de sérieux opérationnel.
FAQ
Peut-on vraiment reproduire une pièce mécanique à partir d'un exemplaire cassé ?
Oui, dans la majorité des cas. Si au moins 70 % de la pièce est intacte, un scan 3D permet de reconstituer la géométrie complète. Pour les fractures nettes (rupture par choc sans déformation), même une pièce en deux morceaux est reconstructible numériquement. Le technicien modélise les zones manquantes par symétrie ou par logique fonctionnelle, puis vous soumet le modèle pour validation avant fabrication.
L'impression 3D est-elle suffisamment solide pour une pièce en mouvement ?
Cela dépend du matériau et de la contrainte. Un engrenage imprimé en Nylon SLS supporte des charges légères à modérées et remplace efficacement une pièce d'origine en plastique technique. En revanche, une pièce soumise à des chocs répétés ou à des charges supérieures à quelques centaines de newtons nécessitera de l'usinage CNC dans un métal adapté. La règle : définissez d'abord la contrainte, puis le procédé.
Quel est le délai minimum réaliste pour obtenir une pièce fabriquée en urgence ?
Pour une pièce simple dont le fichier CAO existe déjà ou peut être produit rapidement (relevé dimensionnel clair), le délai minimum en impression 3D est de 24 heures, usinage CNC inclus dans la plupart des ateliers locaux sous 48 heures. Ces délais supposent que la commande est validée en début de journée et que le matériau est en stock. Au-delà de la complexité géométrique, c'est souvent la qualité du dossier transmis qui détermine la rapidité d'exécution.
Combien coûte la modélisation CAO si je n'ai pas de fichier ?
La modélisation à partir d'un scan ou d'un relevé manuel représente généralement entre 100 et 300 CHF pour une pièce de complexité standard (1 à 3 heures de travail). Ce coût est amorti dès que la pièce est commandée en plusieurs exemplaires, car le fichier vous appartient et peut être réutilisé pour toute commande ultérieure.
Conclusion
Une pièce mécanique introuvable n'est plus un arrêt de production inévitable. L'impression 3D et l'usinage CNC, combinés à un relevé dimensionnel rigoureux, permettent de recréer presque n'importe quelle pièce en 48 à 72 heures — à condition de choisir le bon procédé, le bon matériau et un fabricant capable de vous conseiller avec honnêteté.
Chez Pi-Box, atelier de fabrication numérique de précision basé en Suisse romande depuis 2018, nous accompagnons chaque semaine des PME, des ateliers et des techniciens de maintenance face à exactement ce type de situation. Tolérance à 0,05 mm, délai express, devis transparent sous 24 heures : contactez notre équipe pour nous soumettre votre pièce et recevoir une analyse technique gratuite.