Engrenage imprimé en 3D : quel matériau et quelle conception ?
Engrenage imprimé en 3D : PLA, PETG ou nylon, module, nombre de dents, jeu et orientation. Le guide Pi-Box pour remplacer ou prototyper un pignon en Suisse.
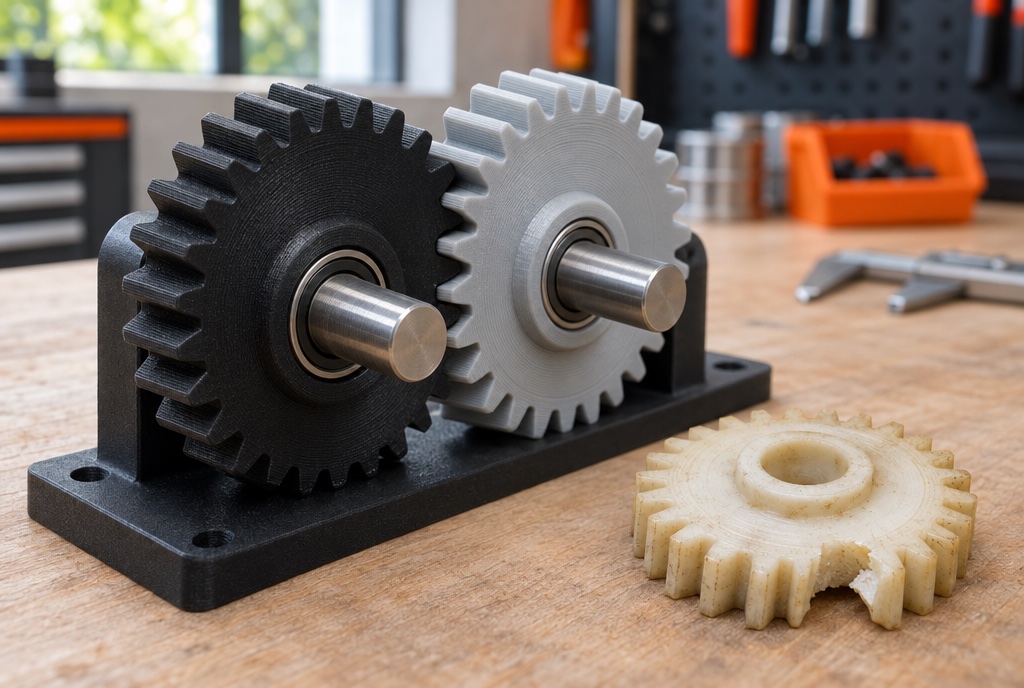
Un engrenage imprimé en 3D convient à un prototype de mécanisme, à une pièce de rechange introuvable ou à une transmission peu chargée, si le matériau est bien choisi (PETG ou nylon plutôt que PLA), si la denture respecte les règles et si les dents sont imprimées dans le plan des couches. Pour une transmission liée à la sécurité, il ne remplace pas une pièce usinée.
Pignon d'appareil ménager introuvable, roue dentée d'un banc d'essai, engrenage d'une machine d'emballage arrêtée pour une dent cassée : ce guide s'adresse aux bureaux d'études, ateliers, garagistes et particuliers techniques de Suisse romande qui veulent un engrenage imprimé qui dure.
Sommaire
- Un engrenage imprimé en 3D peut-il remplacer l'original ?
- Quel matériau choisir pour un engrenage imprimé ?
- Ce que montrent les essais d'usure publiés
- Module, nombre de dents et jeu : les règles de conception
- Orientation, parois et remplissage : comment imprimer les dents
- Fixer l'engrenage sur son arbre sans qu'il patine
- Chaleur, humidité, lubrification : ce qui use un engrenage plastique
- Reproduire un engrenage cassé : ce qu'il faut nous transmettre
Un engrenage imprimé en 3D peut-il remplacer l'original ?
Les engrenages en plastique ne sont pas une solution de fortune. Le fabricant japonais d'engrenages KHK rappelle, dans son guide de conception des engrenages plastiques, qu'ils fonctionnent avec peu ou pas de lubrification, qu'ils sont silencieux et légers. Il ajoute aussi qu'ils se dilatent davantage que l'acier, absorbent l'humidité, et qu'on les met en service après un essai pratique.
Le cas le plus favorable : l'engrenage d'origine était déjà en plastique, dans un appareil peu chargé. Le prototype de mécanisme, pour valider un rapport de réduction ou un encombrement avant d'usiner, est l'autre usage naturel. Une transmission rapide, chargée ou chaude demande plus de soin : matériau et conception décident de sa durée de vie.
Une limite reste ferme : un engrenage qui conditionne la sécurité (levage, freinage, direction) ne se remplace pas par une pièce imprimée. Pour le reste, notre article sur les pièces de rechange introuvables détaille la démarche complète.
Quel matériau choisir pour un engrenage imprimé ?
Le matériau se choisit d'après ce que l'engrenage va subir : charge, vitesse, température, humidité. Le tableau donne des tendances générales ; la fiche technique du filament retenu fait foi.
| Matériau | Points forts | Limites | Usage conseillé |
|---|---|---|---|
| PLA | Rigide, précis, facile à imprimer | Ramollit tôt à la chaleur, cassant | Maquette, mécanisme de démonstration |
| PETG | Tenace, meilleure durée de vie que le PLA et l'ABS dans l'essai cité plus bas | Tient moins bien la chaleur que l'ABS ou le nylon | Pièce de rechange peu chargée |
| ABS ou ASA | Tient mieux la chaleur que le PLA ; l'ASA résiste aux UV | Machine fermée indispensable | Mécanisme en extérieur ou dans un boîtier chaud |
| Nylon (PA) | Résistance à l'usure et à la fatigue, bon glissement | Absorbe l'humidité, filament à sécher avant impression | Engrenage fonctionnel chargé |
| Nylon chargé de fibres (PA-CF) | Rigidité, stabilité des cotes | Abrasif pour la machine, à tester face à l'engrenage conjugué | Roue qui doit rester rigide |
| TPU | Souple, silencieux | Les dents se déforment sous charge | Entraînement léger, amortissement |
Selon le tableau des filaments de Bambu Lab, l'ABS, l'ASA et le nylon demandent une enceinte chaude contre le gauchissement, donc une imprimante fermée ; les filaments chargés de fibres exigent une buse en acier trempé, et les filaments techniques se sèchent avant usage. Nos Bambu Lab P1S sont fermées ; le matériau retenu vous est confirmé au devis.
Le POM (acétal), matériau classique des engrenages moulés ou usinés, reste rare et délicat en impression par dépôt de fil. Quand il s'impose, nous vous le disons et vous orientons vers l'usinage.
Ce que montrent les essais d'usure publiés
Plusieurs études mesurent la durée de vie d'engrenages imprimés. Elles éclairent le choix, sans donner de classement universel.
Tunalioglu et Agca ont comparé des engrenages imprimés en PLA, ABS et PETG sur un banc d'essai d'engrenages FZG, sous 1,5 N·m à 900 tours par minute, pendant 100 000 tours (Polymers, 2022). Dans ces conditions, les engrenages en PETG ont duré 22,3 % de plus que ceux en PLA et 37 % de plus que ceux en ABS ; les premiers dommages sont apparus sur l'ABS.
La même publication résume d'autres travaux. Harsha et ses coauteurs ont testé des engrenages imprimés en PLA, ABS et nylon à 600, 800 et 1100 tours par minute sous 1,3 N·m : le PLA a cassé à 1100 tours par minute, et le nylon s'est montré le plus durable. Zhang et ses coauteurs ont observé qu'un nylon imprimé dépassait un nylon PA66 injecté aux couples faibles et moyens.
Ciobanu et ses coauteurs ont enfin étudié des engrenages en PLA imprimés avec des parois de 0,6, 1,0 et 2,4 mm (Polymers, 2025). L'usure augmente quand la dent est moins rigide, la tête de dent s'use le plus, et la vitesse de glissement est le facteur le plus influent.
À retenir : le nylon et le PETG partent devant pour un usage réel, mais la vitesse, le couple et la rigidité de la dent comptent autant que le matériau. Un essai sur votre mécanisme tranche.
Module, nombre de dents et jeu : les règles de conception
Un engrenage imprimé obéit aux mêmes règles qu'un engrenage usiné. Selon le guide technique de KHK sur la denture en développante, le module, exprimé en millimètres, est le pas divisé par pi ; la hauteur d'une dent normale vaut 2,25 fois le module, et l'angle de pression est le plus souvent de 20 degrés. Deux engrenages qui travaillent ensemble doivent partager le même module et le même angle de pression.
Les dimensions découlent du module. D'après les formules de calcul de KHK, le diamètre primitif vaut le nombre de dents multiplié par le module, et le diamètre de tête d'un engrenage sans déport vaut le module multiplié par le nombre de dents plus deux.
Le nombre de dents a un plancher. Pour un angle de pression de 20 degrés, KHK indique que le nombre minimal de dents sans sous-taillage est de 17. En dessous, le pied de dent s'affaiblit, et l'on corrige la denture par un déport de profil.
Reste le jeu entre les dents. Le plastique se dilate et gonfle davantage que le métal : KHK recommande donc de prévoir plus de jeu que pour un engrenage métallique. Pour une pièce imprimée, imprimez une paire d'essai avec deux ou trois jeux différents. Notre guide des tolérances d'assemblage des pièces imprimées aide à les chiffrer.
Orientation, parois et remplissage : comment imprimer les dents
Un engrenage droit s'imprime presque toujours à plat, l'axe vertical : le profil des dents est tracé dans le plan de chaque couche, là où l'imprimante est la plus précise, sans aucun support. L'effort sur la dent passe alors dans le plan des couches, pas entre deux couches, zone la plus fragile d'une pièce imprimée.
La dent doit être pleine. L'étude de Ciobanu citée plus haut le montre : avec des parois de 0,6 mm, la section au pied de dent n'était pleine qu'à 54 % environ, contre 100 % avec des parois de 2,4 mm, et la dent la moins rigide s'usait le plus. Nous imprimons donc les dents, la jante et le moyeu en matière pleine, et nous n'allégeons que le voile central si la charge le permet.
Ces réglages allongent le temps machine : notre article sur le remplissage et les parois en impression 3D explique leur effet sur le devis.
Fixer l'engrenage sur son arbre sans qu'il patine
Un engrenage imprimé peut lâcher au moyeu avant de lâcher aux dents : une vis de pression serrée directement dans le plastique marque et déforme l'alésage, et un alésage rond finit par tourner sur l'arbre.
Trois solutions, selon le couple transmis :
- Méplat : l'alésage reprend la forme de l'arbre, avec une vis de pression vissée dans un insert ou un écrou noyé, jamais directement dans le plastique.
- Clavette : une rainure dans le moyeu et une clavette métallique pour un couple plus élevé.
- Moyeu renforcé : plus épais que la jante, et alésé après impression quand l'ajustement doit être précis.
Chaleur, humidité, lubrification : ce qui use un engrenage plastique
La chaleur est le premier ennemi. Selon KHK, la résistance d'un plastique baisse quand la température monte, et ses dimensions varient bien plus que celles de l'acier : dans l'exemple de son guide, une crémaillère en nylon coulé de 1010 mm s'allonge de 1,8 mm pour 20 °C de plus. Pour un mécanisme proche d'un moteur, consultez aussi notre guide des pièces imprimées résistantes à la chaleur.
L'humidité vient ensuite. Le nylon absorbe l'eau et ses cotes changent ; KHK précise que l'acétal en absorbe moins que le nylon coulé. Pour un engrenage en nylon dans un local humide, le jeu prévu à la conception doit en tenir compte.
Quant à la lubrification, KHK indique que la plupart des engrenages plastiques n'en ont pas besoin, mais qu'aux vitesses élevées un lubrifiant devient déterminant pour limiter l'échauffement. Vérifiez la compatibilité de la graisse avec le plastique retenu auprès de son fabricant.
Reproduire un engrenage cassé : ce qu'il faut nous transmettre
Sans plan, un engrenage se reconstitue à partir de quelques mesures. Comptez les dents et mesurez le diamètre extérieur : pour un engrenage sans déport, le module vaut le diamètre de tête divisé par le nombre de dents plus deux. Un pignon de 30 dents et de 64 mm de diamètre extérieur a ainsi un module de 2. Vérifiez sur l'engrenage conjugué : il doit donner le même module.
| Information | Pourquoi elle compte |
|---|---|
| Nombre de dents et diamètre extérieur | Retrouver le module et le profil |
| Largeur de denture et alésage | Dimensionner la roue et le moyeu |
| Type de fixation (méplat, clavette, goupille) | Éviter que la roue patine sur l'arbre |
| L'engrenage conjugué, ou une photo | Contrôler le module et l'entraxe |
| Vitesse, effort et environnement (chaleur, huile, humidité) | Choisir le matériau |
| Fichier STEP s'il existe | Repartir de la géométrie exacte |
Si les dents sont trop usées pour être mesurées, le scan 3D de la pièce et de son engrenage conjugué permet de reconstruire la géométrie : notre guide pour reproduire une pièce cassée par scanner 3D explique comment.
FAQ
Un engrenage en PLA peut-il durer ?
Pour une maquette, un mécanisme de démonstration ou un entraînement très peu chargé, oui. Pour un usage quotidien, le PLA est le moins indiqué : il ramollit tôt avec la chaleur et casse plus facilement. Dans l'essai de Tunalioglu et Agca, le PETG a duré 22,3 % de plus que le PLA dans les mêmes conditions.
Faut-il graisser un engrenage imprimé en 3D ?
Le plus souvent, non : KHK indique que la plupart des engrenages plastiques fonctionnent sans lubrification. À vitesse élevée, un lubrifiant aide à limiter l'échauffement, qui ramollit les dents. Dans ce cas, choisissez une graisse compatible avec le plastique de la roue, d'après les indications de son fabricant, et contrôlez l'usure après les premières heures de fonctionnement.
Pi-Box peut-elle fabriquer un engrenage en métal ?
Non. Nous imprimons des engrenages en plastique technique et nous prototypons des mécanismes complets. Quand votre transmission exige de l'acier, du laiton ou du POM usiné, nous vous le disons dès l'étude de votre demande et vous orientons vers un partenaire d'usinage. Le prototype imprimé reste utile pour valider l'encombrement avant de commander les pièces définitives.
Comment connaître le module d'un engrenage sans plan ?
Comptez les dents, mesurez le diamètre extérieur, puis divisez ce diamètre par le nombre de dents plus deux. Pour un engrenage standard sans déport, le résultat tombe sur une valeur ronde de module, comme 1, 1,5 ou 2. Si le résultat n'est pas net, la denture a sans doute un déport : envoyez-nous la pièce ou les deux engrenages, nous la mesurons.
Conclusion
Un engrenage imprimé en 3D tient la route quand quatre choix sont justes : un matériau adapté à la charge et à la température, une denture conforme aux règles (même module, 20 degrés, au moins 17 dents sans correction), des dents imprimées pleines dans le plan des couches, et une fixation solide sur l'arbre. Les essais publiés placent le PETG et le nylon devant le PLA, mais seul un essai sur votre mécanisme confirme la durée de vie.
Vous avez un engrenage à reproduire ou un mécanisme à prototyper ? Envoyez votre fichier, ou les mesures de la pièce, pour un devis sur pi-box.ch : nous vous confirmons le matériau et la conception adaptés avant l'impression.